

Le contrôle qualité en injection plastique regroupe l'ensemble des contrôles, moyens de mesure et procédures qui garantissent que chaque pièce injectée respecte les spécifications convenues : cotes, aspect, couleur et performances. Il intervient à quatre moments : à la réception de la matière première, pendant le procédé, en production de série et sur le lot terminé avant l'expédition. Les règles sont fixées par le système de management de la qualité de l'injecteur et par le plan de surveillance de chaque pièce, souvent complétés par le cahier des charges du client.
Le contrôle qualité en injection plastique (ou management de la qualité) est donc un système complet mais objectif : bien défini, encadré et mesurable, avec un but précis, garantir la qualité des produits et des services fournis.
Il fait appel à une série de paramètres, de moyens de mesure et de procédures. Le contrôle ne porte pas seulement sur la pièce injectée, mais aussi sur la matière première et sur le procédé lui-même. Il se déroule en plusieurs étapes et sous différentes formes, selon des règles et des cahiers des charges internes à l'entreprise, définis par des organismes accrédités ou convenus avec le client en fonction du projet, du produit et de son application.
On en parle beaucoup, mais que signifie concrètement faire du contrôle qualité ? Qu'est-ce que cela implique ? Comment est-il organisé ?
Le sujet est vaste : dans cet article, nous en présentons les principaux aspects, en nous appuyant sur le savoir-faire acquis par Bemar Plast au fil des années.
Le contrôle qualité : un système de management structuré
En général, une entreprise d'injection dispose d'un système de management de la qualité structuré, le SMQ. Aujourd'hui souvent informatisé, il est conçu pour être simple et efficace. Il est indispensable, car la vérification des paramètres qualité fait désormais partie intégrante de la production.
Les indicateurs sont définis à la fois par des référentiels établis et par les exigences propres du client, souvent liées aux normes du secteur où la pièce sera utilisée. En règle générale, le système prévoit des contrôles statistiques et des paramètres de suivi des cotes, de l'aspect, de la constance de la couleur et des essais machine. Un plan de surveillance (control plan) est ensuite établi pour chaque pièce, adapté au type de composant fabriqué.
L'un des aspects les plus importants du SMQ est qu'il implique chaque opérateur de l'entreprise : chacun contribue à la qualité.
Bemar Plast travaille avec un système de management de la qualité certifié ISO 9001:2015 par l'organisme IMQ, avec une première certification en 2013, pour l'injection de matières thermoplastiques et d'articles techniques.
Le contrôle de la matière première
Le contrôle qualité commence par la matière première. À la réception, la première vérification porte sur le certificat de lot, qui atteste la conformité des caractéristiques techniques, mécaniques et d'aspect.
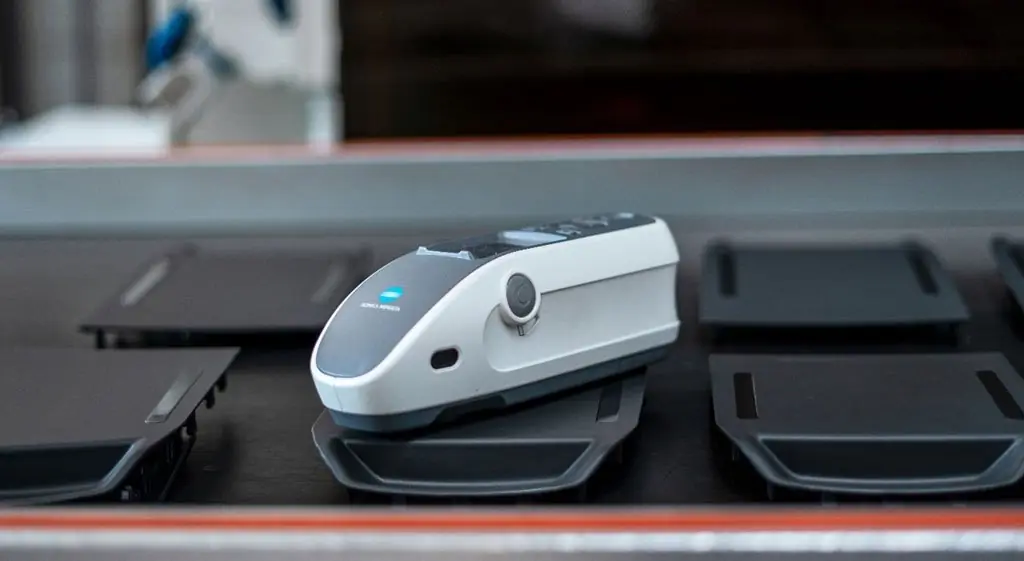
Des essais par échantillonnage sont également possibles, par exemple en injectant des plaquettes ou des éprouvettes pour des essais mécaniques et pour évaluer l'aspect de la matière. La conformité de la couleur se contrôle au spectrophotomètre, l'instrument qui mesure les coordonnées colorimétriques et l'écart de couleur (ΔE) par rapport à l'échantillon de référence.
Ces essais confirment que le lot de matière est conforme et qu'il se comporte comme prévu une fois injecté, de sorte que la qualité de la pièce finie corresponde à celle validée pour la série.
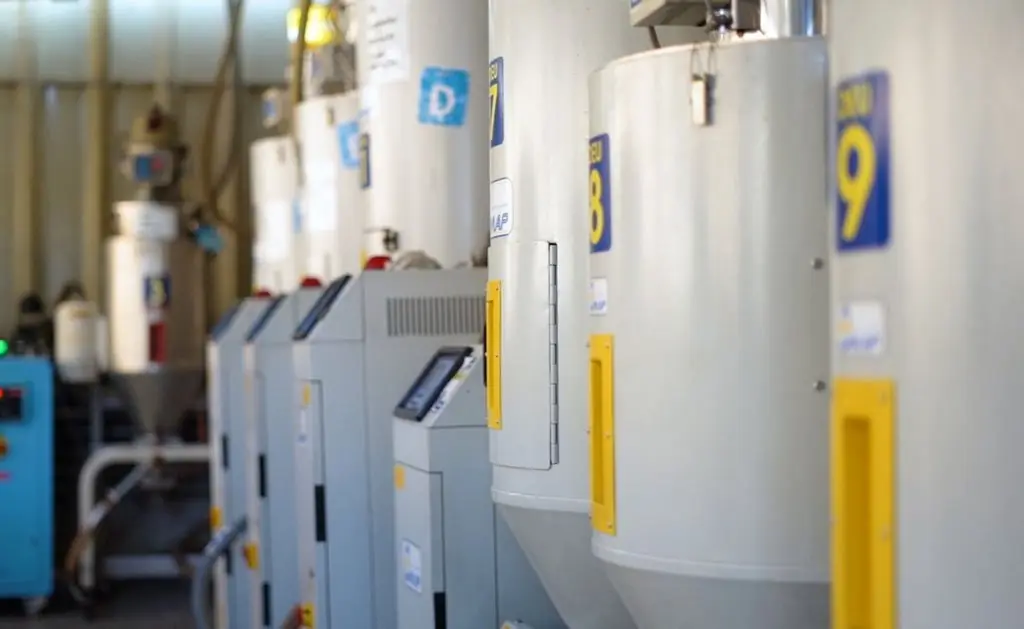
Lors de la préparation de la matière, il faut ensuite assurer un étuvage adapté à toutes les matières qui le nécessitent, en particulier les polymères hygroscopiques comme les polyamides. Le temps et la température d'étuvage sont généralement indiqués sur la fiche technique de la matière.
Chez Bemar Plast, chaque ligne d'injection dispose de son propre dessiccateur, à tamis moléculaire (à roue ou à double tour), vérifié et entretenu à intervalles réguliers.
Le contrôle du procédé
Le suivi de toutes les phases du procédé d'injection est essentiel pour garantir la qualité du procédé. Voici quelques paramètres que l'on peut surveiller et ajuster pour améliorer la qualité de la pièce injectée :
Moule, plastification et injection
- température matière
- temps de séjour de la matière dans le fourreau
- vitesse de rotation de la vis et contre-pression
- température du moule
- profil de température des zones de chauffe du fourreau
- pression d'injection, de maintien et pression dans l'empreinte
- état de surface du moule
- vitesse, course et temps d'injection
- temps de cycle global
- temps de refroidissement de la pièce.
Sur chacune de nos lignes, un thermorégulateur dédié pilote la température du moule. Onze presses sur treize sont équipées d'un Hybrid Energy System, avec une dérive moyenne des paramètres de pression et de débit (P/Q) inférieure à 1 % : un procédé stable est la première condition pour obtenir des pièces constantes dans le temps.
Le contrôle en production de série
Une fois la série lancée, des contrôles par échantillonnage sont réalisés sur les pièces à des fréquences définies et à des moments précis du procédé, ainsi que des contrôles ciblés en cas de problème pendant l'injection.
Il est essentiel de contrôler les caractéristiques techniques, mécaniques et d'aspect des pièces, par exemple :
- la stabilité dimensionnelle
- les valeurs colorimétriques
- la constance de la couleur
- le niveau de brillance
- les éventuels défauts d'aspect apparus à l'injection.
La stabilité dimensionnelle est en général très importante et devient essentielle pour les pièces qui font partie d'un assemblage. Elles comportent des tolérances définies et convenues lors de la conception de la pièce et du moule. Chez Bemar Plast, les cotes sont mesurées avec le système de mesure par image KEYENCE IM-X1000, qui mesure automatiquement à partir du plan ou du fichier CAO et donne un résultat OK/NG avec un rapport d'inspection.
La couleur : il existe plusieurs façons d'obtenir une pièce colorée. On peut utiliser des compounds précolorés, colorer la résine naturelle avec un mélange-maître (masterbatch) à la presse, ou peindre la pièce injectée.
La couleur doit rester dans une plage de teintes bien définie et être homogène sur toutes les pièces, sans écart de nuance significatif. Nous la contrôlons au spectrophotomètre et au colorimètre.
La brillance est un autre paramètre important à surveiller, car sa variation modifie le rendu visuel de la pièce et donc la qualité perçue. Une pièce trop brillante aux mauvais endroits peut paraître bas de gamme ; à l'inverse, une pièce trop mate aux mauvais endroits ne met pas en valeur ses surfaces visibles.
Le contrôle final
Une fois la production terminée, une série de contrôles finaux sur le lot est réalisée avant la livraison :
- contrôles visuels et d'aspect complémentaires, à l'œil nu et avec des instruments dédiés
- vérification de l'emballage et de l'étiquetage des colis, qui protègent les pièces pendant le transport et assurent la traçabilité de la commande et de la matière
- vérification des cotes critiques et de la résistance mécanique.
Enfin, il peut être utile, et le cahier des charges l'exige parfois, de joindre un rapport de contrôle à chaque lot de production.
Contrôle qualité en injection plastique : conclusions
Comme le montre ce tour d'horizon, le contrôle qualité en injection plastique est un sujet vaste et complexe. La qualité concerne chaque étape, de la matière première au lot expédié, et cet article en a présenté les principales caractéristiques.
Vous devez industrialiser une pièce technique et souhaitez savoir comment nous la contrôlerions ? Découvrez notre service d'injection plastique et envoyez-nous votre plan.
Questions fréquentes
Que contrôle-t-on en injection plastique ?
On contrôle la matière première, les paramètres du procédé, les pièces de série et le lot terminé. Sur les pièces, les contrôles portent surtout sur les cotes et tolérances, la couleur, la brillance et les défauts d'aspect, selon le plan de surveillance de la pièce.
Qu'est-ce qu'un plan de surveillance (control plan) ?
C'est le document qui définit, pour chaque pièce, les caractéristiques à contrôler, le moyen de mesure, la fréquence et les critères d'acceptation. Il s'appuie sur le plan de la pièce, sur les tolérances convenues avec le client et sur les normes du secteur d'application.
Pourquoi faut-il étuver certaines matières avant l'injection ?
Les polymères hygroscopiques comme les polyamides absorbent de l'humidité qui provoque des traînées argentées et des bulles à l'injection et peut dégrader le polymère, au détriment de ses propriétés mécaniques. Le temps et la température d'étuvage figurent sur la fiche technique de la matière ; chez Bemar Plast, chaque ligne dispose de son propre dessiccateur.
Comment contrôle-t-on la couleur d'une pièce injectée ?
Avec un spectrophotomètre, qui mesure les coordonnées colorimétriques de la pièce et l'écart de couleur (ΔE) par rapport à un échantillon de référence validé. La tolérance admise est convenue avec le client et le contrôle visuel complète la mesure.
Quels moyens de contrôle Bemar Plast utilise-t-elle ?
Bemar Plast travaille avec un système de management de la qualité certifié par l'IMQ depuis 2013, aujourd'hui selon l'ISO 9001:2015. Les cotes sont mesurées avec le système de mesure par image KEYENCE IM-X1000, qui fournit un résultat OK/NG et un rapport d'inspection ; la couleur et l'aspect sont contrôlés au spectrophotomètre et au colorimètre.