

Le PA6 (polyamide 6, aussi appelé nylon 6) est un polymère technique semi-cristallin obtenu par polymérisation du caprolactame. Il associe ténacité, résistance à l'usure et bonnes propriétés de glissement à une mise en œuvre aisée : c'est l'un des plastiques techniques les plus utilisés en injection pour les engrenages, clips, connecteurs et pièces structurelles. Sa principale limite est la reprise d'humidité, à maîtriser aussi bien en injection qu'en conception.
Historique
Le PA6 a été synthétisé en 1938 par Paul Schlack, chimiste chez IG Farben, qui cherchait à obtenir un matériau proche du PA66 développé par DuPont aux États-Unis sans enfreindre ses brevets. Au lieu de faire réagir une diamine avec un diacide, comme pour le PA66, Schlack a utilisé la polymérisation par ouverture de cycle du caprolactame. En Allemagne, le matériau a été commercialisé sous le nom de Perlon, d'abord pour les fibres textiles ; il sert aujourd'hui aussi aux films, aux semi-produits et surtout aux pièces injectées.
Le chiffre 6 correspond aux six atomes de carbone du motif de répétition, issu d'un seul monomère. Dans le PA66, les deux chiffres indiquent les atomes de carbone de la diamine et du diacide de départ. Pour une vue d'ensemble de la famille, consultez notre guide sur le PA – polyamide.
Structure et grades
Le PA6 est un polyamide aliphatique semi-cristallin. Les groupes amide (–CO–NH–) de la chaîne forment des liaisons hydrogène entre les macromolécules : elles apportent résistance mécanique et ténacité, mais aussi la tendance à absorber l'eau de l'environnement.
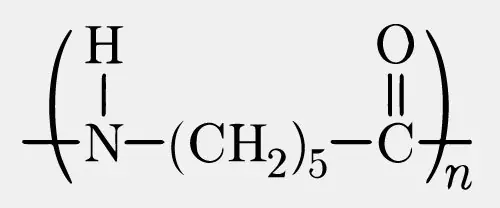
En injection, le PA6 est rarement utilisé pur : les fournisseurs de matière proposent une large gamme de compounds.
- Non chargé : tenace, avec de bonnes propriétés de glissement, pour les clips, colliers de serrage, bagues et pièces soumises aux chocs.
- Chargé verre : la fibre de verre, généralement de 15 à 50 %, augmente la rigidité, la résistance et la tenue en température. C'est le grade le plus courant pour les pièces structurelles et le remplacement du métal.
- Chargé minéral ou billes de verre : plus rigide que le PA6 non chargé, avec un retrait plus homogène et moins de déformation que les grades fibre de verre.
- Choc modifié : avec des élastomères qui améliorent la résistance au choc à basse température et à l'état sec.
- Ignifugé : pour les applications électriques et électroniques.
- Stabilisé chaleur ou UV : pour un usage prolongé à haute température ou en extérieur.
- Autolubrifié : avec des additifs comme le graphite, le bisulfure de molybdène ou le PTFE pour réduire le frottement et l'usure.
PA6 et PA66 comparés
| Critère | PA6 | PA66 |
|---|---|---|
| Température de fusion | environ 220 °C | environ 260 °C |
| Tenue en température | bonne | supérieure |
| Reprise d'humidité | légèrement plus élevée | légèrement plus faible |
| Fenêtre de transformation | plus large | plus étroite |
| Surface des grades chargés verre | en général plus homogène | fibres plus visibles à conditions égales |
Propriétés du PA6 : avantages
- Ténacité et résistance au choc élevées, surtout après conditionnement à l'humidité.
- Bonne résistance à l'abrasion, à l'usure et à la fatigue, avec un faible coefficient de frottement : il convient aux engrenages, bagues, galets et glissières.
- Résistance aux huiles, graisses, carburants et à de nombreux solvants organiques.
- Rigidité et résistance élevées pour les grades chargés verre, qui conservent de bonnes performances jusqu'à des températures proches de la fusion.
- Bonne isolation électrique à l'état sec.
- Matière très fluide, adaptée aux parois minces et aux longs parcours d'écoulement.
- Bon aspect de surface, y compris pour les grades renforcés.
- Recyclabilité : les carottes et rebuts peuvent être rebroyés et, à l'échelle industrielle, le PA6 peut aussi être dépolymérisé pour récupérer le caprolactame.
Propriétés du PA6 : limites
- Il est hygroscopique : en absorbant de l'eau, il gonfle, perd en rigidité et en résistance, et ses propriétés électriques évoluent. Les pièces doivent être dimensionnées à l'état conditionné, et pas seulement avec les valeurs à sec des fiches techniques.
- Tenue en température inférieure à celle du PA66 et des polyamides semi-aromatiques comme le PPA.
- Faible résistance aux acides minéraux forts, aux oxydants et aux phénols. Sensible à la fissuration sous contrainte au contact de certaines solutions salines, comme le chlorure de zinc.
- Sans stabilisants, il se dégrade en extérieur sous l'effet des UV et vieillit en cas d'exposition prolongée à haute température.
- Les classements au feu les plus exigeants nécessitent des grades ignifugés.
- Pour les grades chargés verre, le retrait diffère dans le sens et en travers de l'écoulement : sans conception adaptée de la pièce et du moule, la pièce se déforme.
- Les sections épaisses favorisent les retassures et les vacuoles.
Mise en œuvre et injection plastique
Le PA6 se transforme par injection, extrusion (films, tubes, profilés et semi-produits) et filage ; la coulée du monomère permet d'obtenir de grands semi-produits en polyamide coulé. En injection, les points suivants sont déterminants.
- Étuvage : les granulés sont étuvés en dessiccateur à air sec, généralement vers 80 °C pendant quelques heures, jusqu'au taux d'humidité résiduelle indiqué par le fournisseur. La durée dépend de l'humidité initiale et du point de rosée de l'air. Une matière humide provoque traînées argentées et bulles et dégrade le polymère ; un étuvage trop long peut modifier la viscosité à l'état fondu.
- Températures : la température matière se situe en général entre 240 et 290 °C, plus haut pour les grades chargés verre. La température du moule se situe en général entre 40 et 90 °C : un moule plus chaud favorise la cristallisation, la stabilité dimensionnelle et l'aspect de surface. Les valeurs de référence sont celles de la fiche de mise en œuvre du grade choisi.
- Temps de séjour : à limiter pour éviter la dégradation thermique de la matière dans le fourreau.
- Moule : la matière très fluide exige des fermetures précises pour éviter les bavures ; les évents, les points d'injection et les épaisseurs doivent être étudiés pour limiter déformations et retassures, surtout avec la fibre de verre.
- Conditionnement : les pièces sortent du moule sèches et relativement fragiles. Lorsque la ténacité et la stabilité dimensionnelle sont nécessaires immédiatement, on les conditionne dans l'eau ou en atmosphère humide jusqu'à l'équilibre.
Dans notre atelier, chaque ligne d'injection dispose d'un dessiccateur à tamis moléculaire, à roue ou à double tour, et d'un thermorégulateur de moule. Découvrez notre service d'injection plastique : avec votre bureau d'études, nous choisissons le grade de PA6 le plus adapté à la pièce, ou une alternative comme le POM lorsque la stabilité dimensionnelle en milieu humide est prioritaire.
Applications du PA6
- Automobile : caches moteur, pièces sous capot en PA6 chargé verre stabilisé chaleur, clips et fixations, poignées, composants de sièges et boîtiers.
- Électrique et électronique : connecteurs, borniers, composants d'interrupteurs, boîtiers d'outillage électroportatif.
- Mécanique : engrenages, bagues, paliers lisses, galets, roues et glissières.
- Bâtiment et installations : chevilles, fixations, raccords et composants techniques.
- Ferroviaire : fixations et composants techniques.
- Mobilier : piètements et mécanismes de sièges, roulettes, éléments structurels.
- Emballage et textile : films à bonne barrière à l'oxygène pour l'emballage alimentaire, fibres et fils.
Questions fréquentes
Quelle est la différence entre le PA6 et le PA66 ?
Le PA6 fond vers 220 °C, le PA66 vers 260 °C : le PA66 tient mieux la température et absorbe un peu moins d'humidité, tandis que le PA6 offre une fenêtre de transformation plus large et, en version chargée verre, un meilleur aspect de surface en général. Pour de nombreuses pièces techniques les deux sont interchangeables ; le choix dépend de la température d'utilisation, de la rigidité demandée et de l'aspect.
Faut-il étuver le PA6 avant l'injection ?
Oui : les granulés de PA6 doivent être étuvés en dessiccateur à air sec, généralement vers 80 °C pendant quelques heures, jusqu'au taux d'humidité résiduelle indiqué dans la fiche de mise en œuvre du fournisseur. Une matière humide provoque des traînées argentées, des bulles et une baisse des propriétés mécaniques ; un étuvage excessif peut modifier la viscosité à l'état fondu.
Quelle quantité d'humidité le PA6 absorbe-t-il ?
Un PA6 non chargé absorbe environ 3 % d'eau à l'équilibre dans une ambiance à 23 °C et 50 % d'humidité relative, et environ 9 % à saturation dans l'eau. L'eau absorbée augmente la ténacité et les dimensions de la pièce et réduit sa rigidité et sa résistance ; la fibre de verre atténue ces effets.
Quand choisir un PA6 chargé verre ?
Le PA6 chargé verre se justifie quand la pièce demande plus de rigidité, de résistance et de stabilité dimensionnelle à chaud que la matière de base, par exemple pour des supports, des boîtiers structurels ou du remplacement du métal. En contrepartie, le retrait devient anisotrope et la pièce se déforme si la conception de la pièce et du moule n'en tient pas compte.
Bemar Plast injecte-t-il du PA6 ?
Oui : nous injectons du PA6 non chargé et chargé verre sur nos 13 lignes d'injection, toutes équipées d'un dessiccateur. Voir notre page injection plastique.