

La PA6 (poliamida 6, también conocida como nylon 6) es un plástico técnico semicristalino que se obtiene por polimerización de la caprolactama. Combina tenacidad, resistencia al desgaste y buenas propiedades de deslizamiento con un procesamiento sencillo, por lo que es uno de los plásticos técnicos más utilizados en el moldeo por inyección de engranajes, clips, conectores y piezas estructurales. Su principal limitación es la absorción de humedad, que debe tenerse en cuenta tanto en la inyección como en el diseño.
Historia
La PA6 fue sintetizada en 1938 por Paul Schlack, químico de IG Farben, que buscaba un material con propiedades parecidas a la PA66 desarrollada por DuPont en Estados Unidos sin infringir sus patentes. En lugar de hacer reaccionar una diamina con un diácido, como en la PA66, Schlack recurrió a la polimerización por apertura de anillo de la caprolactama. En Alemania el material se comercializó con el nombre de Perlon, primero para fibras textiles; hoy se emplea también en films, semielaborados y, sobre todo, en piezas inyectadas.
El número 6 indica los seis átomos de carbono de la unidad repetitiva, que procede de un único monómero. En la PA66, los dos números indican los átomos de carbono de la diamina y del diácido de partida. Para una visión general de toda la familia, consulte nuestra guía sobre la PA – poliamida.
Estructura y grados
La PA6 es una poliamida alifática semicristalina. Los grupos amida (–CO–NH–) de la cadena forman puentes de hidrógeno entre las macromoléculas: aportan resistencia mecánica y tenacidad, pero también la tendencia a absorber agua del ambiente.
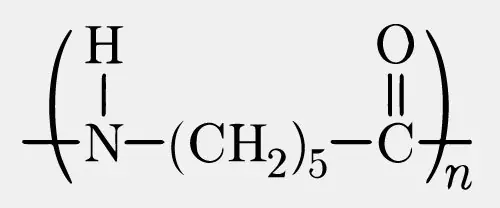
En inyección, la PA6 rara vez se utiliza sin aditivos: los fabricantes de granza ofrecen una amplia gama de compuestos.
- Sin carga: tenaz y con buenas propiedades de deslizamiento, para clips, bridas para cables, casquillos y piezas sometidas a impactos.
- Con fibra de vidrio: la fibra de vidrio, normalmente entre el 15 y el 50 %, aumenta la rigidez, la resistencia y la estabilidad térmica. Es el grado más habitual para piezas estructurales y sustitución de metal.
- Con carga mineral o microesferas de vidrio: más rígida que la PA6 sin carga, con una contracción más uniforme y menos deformación que los grados con fibra de vidrio.
- Modificada al impacto: con elastómeros que mejoran la resistencia al impacto a bajas temperaturas y en estado seco.
- Ignífuga: para aplicaciones eléctricas y electrónicas.
- Estabilizada al calor o a los UV: para uso prolongado a alta temperatura o en exteriores.
- Autolubricada: con aditivos como grafito, bisulfuro de molibdeno o PTFE para reducir la fricción y el desgaste.
PA6 y PA66 comparadas
| Aspecto | PA6 | PA66 |
|---|---|---|
| Temperatura de fusión | unos 220 °C | unos 260 °C |
| Resistencia al calor | buena | superior |
| Absorción de humedad | algo mayor | algo menor |
| Ventana de proceso | más amplia | más estrecha |
| Superficie de los grados con fibra de vidrio | en general más uniforme | fibras más visibles en las mismas condiciones |
Propiedades de la PA6: ventajas
- Tenacidad y resistencia al impacto elevadas, sobre todo una vez acondicionada en humedad.
- Buena resistencia a la abrasión, al desgaste y a la fatiga, con bajo coeficiente de fricción: es adecuada para engranajes, casquillos, rodillos y guías.
- Resistencia a aceites, grasas, combustibles y muchos disolventes orgánicos.
- Rigidez y resistencia elevadas en los grados con fibra de vidrio, que mantienen buenas prestaciones a temperaturas próximas a la de fusión.
- Buen aislamiento eléctrico en estado seco.
- Fundido muy fluido, adecuado para paredes delgadas y recorridos de flujo largos.
- Buen acabado superficial, también en los grados reforzados.
- Reciclabilidad: coladas y piezas defectuosas pueden molerse y, a escala industrial, la PA6 también puede despolimerizarse para recuperar la caprolactama.
Propiedades de la PA6: inconvenientes
- Es higroscópica: al absorber agua se hincha, pierde rigidez y resistencia y cambian sus propiedades eléctricas. Las piezas deben diseñarse para el estado acondicionado, no solo con los valores en seco de las fichas técnicas.
- Menor resistencia al calor que la PA66 y que las poliamidas semiaromáticas como la PPA.
- No resiste ácidos minerales fuertes, oxidantes ni fenoles. Es sensible a la fisuración bajo tensión en contacto con algunas soluciones salinas, como el cloruro de zinc.
- Sin estabilizantes se degrada en exteriores por efecto de los rayos UV y envejece con la exposición prolongada a altas temperaturas.
- Las clasificaciones de comportamiento al fuego más exigentes requieren grados ignífugos.
- En los grados con fibra de vidrio, la contracción es distinta en el sentido del flujo y en sentido transversal: sin un diseño adecuado de pieza y molde, la pieza se deforma.
- Las secciones gruesas tienden a presentar rechupes y vacíos internos.
Transformación y moldeo por inyección
La PA6 se transforma por inyección, extrusión (films, tubos, perfiles y semielaborados) e hilatura; la colada del monómero permite obtener semielaborados de gran tamaño en poliamida colada. En la inyección, los puntos clave son los siguientes.
- Secado: la granza se seca en un secador de aire deshumidificado, normalmente a unos 80 °C durante algunas horas, hasta la humedad residual indicada por el fabricante. El tiempo depende de la humedad inicial y del punto de rocío del aire. La granza húmeda produce ráfagas plateadas y burbujas y degrada el polímero; un secado demasiado largo puede alterar la viscosidad del fundido.
- Temperaturas: la temperatura del fundido suele estar entre 240 y 290 °C, más alta en los grados con fibra de vidrio. La temperatura del molde suele estar entre 40 y 90 °C: un molde más caliente favorece la cristalización, la estabilidad dimensional y la calidad superficial. Los valores de referencia son los de la ficha de procesamiento del grado elegido.
- Tiempo de residencia: debe limitarse para evitar la degradación térmica del fundido en el cilindro.
- Molde: el fundido muy fluido exige cierres precisos para evitar rebabas; los venteos, los puntos de inyección y los espesores deben estudiarse para limitar deformaciones y rechupes, sobre todo con fibra de vidrio.
- Acondicionamiento: las piezas salen del molde secas y relativamente frágiles. Cuando se necesitan tenacidad y dimensiones estables desde el principio, se acondicionan en agua o en atmósfera húmeda hasta el equilibrio.
En nuestra planta, cada línea de inyección cuenta con un secador deshumidificador de tamiz molecular, de rueda o de doble torre, y con un termorregulador de molde. Conozca nuestro servicio de inyección de plástico: junto con su oficina técnica seleccionamos el grado de PA6 más adecuado para la pieza, o una alternativa como el POM cuando la estabilidad dimensional en ambientes húmedos es prioritaria.
Aplicaciones de la PA6
- Automoción: cubiertas de motor, piezas bajo capó en PA6 con fibra de vidrio estabilizada al calor, clips y fijaciones, manetas, componentes de asientos y carcasas.
- Eléctrico y electrónico: conectores, regletas de bornes, componentes de interruptores, carcasas de herramientas eléctricas.
- Mecánica: engranajes, casquillos, cojinetes de deslizamiento, rodillos, ruedas y guías.
- Construcción e instalaciones: tacos, fijaciones, racores y componentes técnicos.
- Ferroviario: fijaciones y componentes técnicos.
- Mobiliario: bases y mecanismos de sillas, ruedas, componentes estructurales.
- Embalaje y textil: films con buena barrera al oxígeno para envases alimentarios, fibras e hilos.
Preguntas frecuentes
¿Qué diferencia hay entre la PA6 y la PA66?
La PA6 funde a unos 220 °C y la PA66 a unos 260 °C: la PA66 soporta mejor el calor y absorbe algo menos de humedad, mientras que la PA6 tiene una ventana de proceso más amplia y, en los grados con fibra de vidrio, suele dar una superficie más uniforme. En muchas piezas técnicas son intercambiables; la elección depende de la temperatura de servicio, la rigidez necesaria y el acabado.
¿Hay que secar la PA6 antes de inyectarla?
Sí: la granza de PA6 debe secarse en un secador de aire deshumidificado, normalmente a unos 80 °C durante algunas horas, hasta la humedad residual indicada en la ficha de procesamiento del fabricante. La granza húmeda produce ráfagas plateadas, burbujas y pérdida de propiedades mecánicas; un secado excesivo puede alterar la viscosidad del fundido.
¿Cuánta humedad absorbe la PA6?
Una PA6 sin carga absorbe alrededor de un 3 % de agua en equilibrio con un ambiente a 23 °C y 50 % de humedad relativa, y alrededor de un 9 % cuando se satura en agua. El agua absorbida aumenta la tenacidad y las dimensiones de la pieza y reduce su rigidez y resistencia; la fibra de vidrio atenúa estos efectos.
¿Cuándo conviene la PA6 con fibra de vidrio?
La PA6 con fibra de vidrio conviene cuando la pieza necesita más rigidez, resistencia y estabilidad dimensional con temperatura que el material base, por ejemplo en soportes, carcasas estructurales y sustitución de metal. A cambio, la contracción es anisótropa y la pieza se deforma si el diseño de la pieza y del molde no lo tiene en cuenta.
¿Bemar Plast inyecta PA6?
Sí: inyectamos PA6 sin carga y con fibra de vidrio en nuestras 13 líneas de inyección, todas equipadas con secador deshumidificador. Más información en nuestra página de inyección de plástico.