

PA6 (Polyamid 6, auch Nylon 6) ist ein teilkristalliner technischer Kunststoff, der durch Polymerisation von Caprolactam hergestellt wird. Er verbindet Zähigkeit, Verschleißfestigkeit und gute Gleiteigenschaften mit einfacher Verarbeitung und gehört deshalb zu den meistverwendeten technischen Kunststoffen für spritzgegossene Zahnräder, Clips, Steckverbinder und Strukturbauteile. Seine wichtigste Einschränkung ist die Feuchtigkeitsaufnahme, die sowohl im Spritzguss als auch in der Konstruktion berücksichtigt werden muss.
Geschichte
PA6 wurde 1938 von Paul Schlack, Chemiker bei der IG Farben, erstmals synthetisiert. Ziel war ein Werkstoff mit ähnlichen Eigenschaften wie das von DuPont in den USA entwickelte PA66, ohne dessen Patente zu verletzen. Statt ein Diamin mit einer Dicarbonsäure umzusetzen, wie bei PA66, nutzte Schlack die ringöffnende Polymerisation von Caprolactam. In Deutschland kam der Werkstoff unter dem Namen Perlon auf den Markt, zunächst für Textilfasern; heute wird er auch für Folien, Halbzeuge und vor allem Spritzgussteile eingesetzt.
Die Zahl 6 steht für die sechs Kohlenstoffatome der Wiederholeinheit, die aus einem einzigen Monomer hervorgeht. Bei PA66 bezeichnen die beiden Zahlen die Kohlenstoffatome des Diamins und der Dicarbonsäure. Einen Überblick über die gesamte Werkstofffamilie gibt unser Beitrag zu PA – Polyamid.
Aufbau und Typen
PA6 ist ein teilkristallines aliphatisches Polyamid. Die Amidgruppen (–CO–NH–) der Kette bilden Wasserstoffbrücken zwischen den Molekülen: Sie sorgen für Festigkeit und Zähigkeit, aber auch für die Neigung, Wasser aus der Umgebung aufzunehmen.
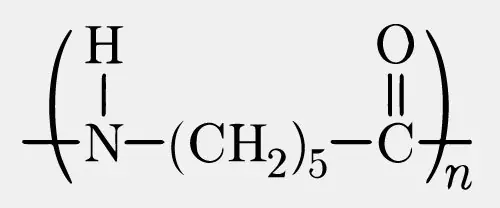
Im Spritzguss wird PA6 selten ohne Zusätze eingesetzt: Die Rohstoffhersteller bieten ein breites Spektrum an Compounds an.
- Unverstärkt: zäh und mit guten Gleiteigenschaften, für Clips, Kabelbinder, Buchsen und stoßbeanspruchte Teile.
- Glasfaserverstärkt: Glasfasern, meist mit 15 bis 50 % Anteil, erhöhen Steifigkeit, Festigkeit und Wärmeformbeständigkeit. Dies ist der verbreitetste Typ für Strukturbauteile und Metallersatz.
- Mineral- oder glaskugelgefüllt: steifer als unverstärktes PA6, mit gleichmäßigerer Schwindung und weniger Verzug als glasfaserverstärkte Typen.
- Schlagzäh modifiziert: mit Elastomeren, die die Schlagzähigkeit bei tiefen Temperaturen und im spritzfrischen Zustand verbessern.
- Flammgeschützt: für Anwendungen in Elektrotechnik und Elektronik.
- Wärme- oder UV-stabilisiert: für den Dauereinsatz bei hohen Temperaturen oder im Freien.
- Gleitmodifiziert: mit Additiven wie Graphit, Molybdändisulfid oder PTFE zur Verringerung von Reibung und Verschleiß.
PA6 und PA66 im Vergleich
| Merkmal | PA6 | PA66 |
|---|---|---|
| Schmelztemperatur | etwa 220 °C | etwa 260 °C |
| Wärmebeständigkeit | gut | höher |
| Feuchtigkeitsaufnahme | etwas höher | etwas niedriger |
| Verarbeitungsfenster | breiter | enger |
| Oberfläche glasfaserverstärkter Typen | meist gleichmäßiger | Fasern bei gleichen Bedingungen sichtbarer |
Eigenschaften von PA6: Vorteile
- Hohe Zähigkeit und Schlagfestigkeit, besonders im konditionierten Zustand.
- Gute Abrieb-, Verschleiß- und Ermüdungsbeständigkeit bei niedrigem Reibungskoeffizienten, geeignet für Zahnräder, Buchsen, Rollen und Gleitführungen.
- Beständig gegen Öle, Fette, Kraftstoffe und viele organische Lösemittel.
- Hohe Steifigkeit und Festigkeit bei glasfaserverstärkten Typen, die auch nahe der Schmelztemperatur gute Werte behalten.
- Gute elektrische Isolation im trockenen Zustand.
- Sehr niedrige Schmelzeviskosität, geeignet für dünne Wände und lange Fließwege.
- Gute Oberflächenqualität, auch bei verstärkten Typen.
- Recyclingfähigkeit: Angüsse und Ausschuss lassen sich mahlen und wiederverwenden; industriell kann PA6 zudem depolymerisiert werden, um Caprolactam zurückzugewinnen.
Eigenschaften von PA6: Nachteile
- PA6 ist hygroskopisch: Mit der Wasseraufnahme quillt es, verliert Steifigkeit und Festigkeit, und die elektrischen Eigenschaften ändern sich. Bauteile müssen für den konditionierten Zustand ausgelegt werden, nicht nur für die trockenen Datenblattwerte.
- Geringere Wärmebeständigkeit als PA66 und teilaromatische Polyamide wie PPA.
- Nicht beständig gegen starke Mineralsäuren, Oxidationsmittel und Phenole. Neigt in Kontakt mit bestimmten Salzlösungen, etwa Zinkchlorid, zu Spannungsrissbildung.
- Ohne Stabilisatoren baut es im Freien unter UV-Strahlung ab und altert bei längerer Einwirkung hoher Temperaturen.
- Für die anspruchsvollsten Brandschutzklassen sind flammgeschützte Typen erforderlich.
- Bei glasfaserverstärkten Typen ist die Schwindung längs und quer zur Fließrichtung unterschiedlich: Ohne passende Bauteil- und Werkzeugauslegung verzieht sich das Teil.
- Dicke Querschnitte neigen zu Einfallstellen und Lunkern.
Verarbeitung und Spritzguss
PA6 wird im Spritzguss, in der Extrusion (Folien, Rohre, Profile und Halbzeuge) und im Faserspinnen verarbeitet; durch Monomerguss entstehen großformatige Halbzeuge aus Gusspolyamid. Im Spritzguss kommt es vor allem auf folgende Punkte an.
- Trocknung: Das Granulat wird im Trockenlufttrockner getrocknet, typischerweise bei etwa 80 °C über einige Stunden, bis zur vom Hersteller angegebenen Restfeuchte. Die Trocknungszeit hängt von der Ausgangsfeuchte und vom Taupunkt der Trockenluft ab. Feuchtes Granulat erzeugt Schlieren und Blasen und schädigt das Polymer; zu langes Trocknen kann die Schmelzeviskosität verändern.
- Temperaturen: Die Massetemperatur liegt typischerweise zwischen 240 und 290 °C, bei glasfaserverstärkten Typen am oberen Ende. Die Werkzeugtemperatur liegt typischerweise zwischen 40 und 90 °C: Ein wärmeres Werkzeug fördert Kristallisation, Maßhaltigkeit und Oberflächenqualität. Maßgeblich sind die Werte im Verarbeitungsdatenblatt des gewählten Typs.
- Verweilzeit: kurz halten, um eine thermische Schädigung der Schmelze im Zylinder zu vermeiden.
- Werkzeug: Die sehr dünnflüssige Schmelze erfordert präzise Trennebenen, um Gratbildung zu vermeiden; Entlüftung, Anspritzpunkte und Wanddicken sind so auszulegen, dass Verzug und Einfallstellen begrenzt werden, vor allem mit Glasfasern.
- Konditionierung: Die Teile verlassen das Werkzeug trocken und relativ spröde. Werden Zähigkeit und stabile Maße sofort benötigt, konditioniert man sie in Wasser oder feuchter Luft bis zum Gleichgewicht.
In unserer Spritzgießerei hat jede Linie einen Trockenlufttrockner mit Molekularsieb, als Rotor- oder Doppelturmtrockner, sowie ein Werkzeugtemperiergerät. Mehr zu unserem Kunststoffspritzguss: Gemeinsam mit Ihrer Konstruktionsabteilung wählen wir den passenden PA6-Typ für das Bauteil oder eine Alternative wie POM, wenn Maßhaltigkeit in feuchter Umgebung Vorrang hat.
Anwendungen von PA6
- Automobil: Motorabdeckungen, Bauteile im Motorraum aus wärmestabilisiertem, glasfaserverstärktem PA6, Clips und Befestigungselemente, Griffe, Sitzkomponenten und Gehäuse.
- Elektrotechnik und Elektronik: Steckverbinder, Klemmenleisten, Schalterkomponenten, Gehäuse für Elektrowerkzeuge.
- Maschinenbau: Zahnräder, Buchsen, Gleitlager, Rollen, Räder und Führungen.
- Bau und Gebäudetechnik: Dübel, Befestigungselemente, Fittings und technische Komponenten.
- Bahntechnik: Befestigungselemente und technische Komponenten.
- Möbel: Stuhlkreuze und -mechaniken, Rollen, tragende Bauteile.
- Verpackung und Textil: Folien mit guter Sauerstoffbarriere für Lebensmittelverpackungen, Fasern und Garne.
Häufige Fragen
Was ist der Unterschied zwischen PA6 und PA66?
PA6 schmilzt bei etwa 220 °C, PA66 bei etwa 260 °C: PA66 ist wärmebeständiger und nimmt etwas weniger Feuchtigkeit auf, PA6 hat ein breiteres Verarbeitungsfenster und ergibt bei glasfaserverstärkten Typen meist eine gleichmäßigere Oberfläche. Für viele technische Bauteile sind beide austauschbar; entscheidend sind Einsatztemperatur, geforderte Steifigkeit und Optik.
Muss PA6 vor dem Spritzgießen getrocknet werden?
Ja: PA6-Granulat wird im Trockenlufttrockner getrocknet, typischerweise bei etwa 80 °C über einige Stunden, bis zur Restfeuchte laut Verarbeitungsdatenblatt des Rohstoffherstellers. Feuchtes Granulat führt zu Schlieren, Blasen und schlechteren mechanischen Eigenschaften; zu langes Trocknen kann die Schmelzeviskosität verändern.
Wie viel Feuchtigkeit nimmt PA6 auf?
Unverstärktes PA6 nimmt im Gleichgewicht mit einem Normklima von 23 °C und 50 % relativer Feuchte etwa 3 % Wasser auf, bei Sättigung in Wasser etwa 9 %. Das aufgenommene Wasser erhöht Zähigkeit und Abmessungen des Bauteils und verringert Steifigkeit und Festigkeit; Glasfasern mildern diese Effekte.
Wann lohnt sich glasfaserverstärktes PA6?
Glasfaserverstärktes PA6 lohnt sich, wenn ein Bauteil mehr Steifigkeit, Festigkeit und Formbeständigkeit in der Wärme braucht, als der Grundwerkstoff bietet, etwa bei Halterungen, tragenden Gehäusen und Metallersatz. Im Gegenzug schwindet das Material anisotrop, was ohne passende Bauteil- und Werkzeugauslegung zu Verzug führt.
Verarbeitet Bemar Plast PA6?
Ja: Wir verarbeiten unverstärktes und glasfaserverstärktes PA6 auf unseren 13 Spritzgießlinien, die alle mit einem Trockenlufttrockner ausgestattet sind. Mehr dazu auf der Seite Kunststoffspritzguss.