

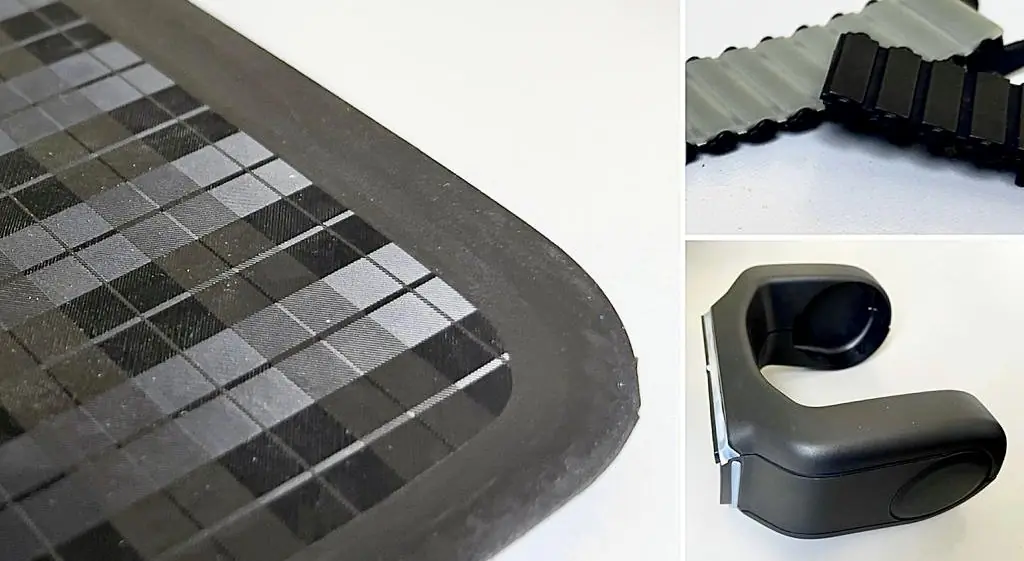
Thermoplastische Elastomere (TPE) sind Werkstoffe mit der Elastizität von Gummi, die sich wie Thermoplaste verarbeiten lassen: Sie werden aufgeschmolzen, spritzgegossen und können wieder aufgeschmolzen werden. Eingesetzt werden sie für Dichtungen, Soft-Touch-Griffe, Automobilbauteile und Hart-Weich-Bauteile, bei denen das TPE auf eine Hartkomponente gespritzt wird. TPE ist kein einzelner Werkstoff, sondern eine Familie sehr unterschiedlicher Typen (TPS, TPO, TPV, TPU, TPC und TPA), die nach Härte, Einsatztemperatur, chemischer Umgebung und Hartkomponente ausgewählt werden.
Thermoplastische Elastomere im Überblick
Thermoplastische Elastomere, kurz TPE und auch thermoplastische Kautschuke genannt, sind eine breite und vielfältige Werkstofffamilie. Im Allgemeinen zeigen TPE das elastische Verhalten vernetzter Elastomere (Naturkautschuk, vulkanisierter Gummi), lassen sich aber wie Thermoplaste verarbeiten.
Der Grund liegt im Aufbau: Ein TPE besteht aus einer Hartphase, die als physikalisches Netzwerk wirkt, und einer Weichphase, die die Elastizität liefert. Das physikalische Netzwerk löst sich beim Erwärmen und bildet sich beim Abkühlen neu, während die Ketten in vulkanisiertem Gummi chemisch und dauerhaft vernetzt sind. Die ersten Styrol-Blockcopolymere kamen Mitte der 1960er-Jahre auf den Markt, in den 1970er- und 1980er-Jahren folgten Copolyester und thermoplastische Vulkanisate. Seitdem haben TPE in vielen Anwendungen vulkanisierten Gummi ersetzt, der langsamer zu verarbeiten ist und sich nicht wieder aufschmelzen lässt.
Dieser Leitfaden behandelt die Eigenschaften thermoplastischer Elastomere für den Spritzguss und ihre Einsatzbereiche.
TPE: die große Bandbreite der thermoplastischen Kautschuke
Es gibt sehr viele TPE-Typen. Sie werden rein oder als Compound eingesetzt: miteinander gemischt, mit steifen Thermoplasten oder mit Ölen, Füllstoffen, Stabilisatoren, Farbmitteln und weiteren Additiven.
Daraus ergibt sich eine sehr große Bandbreite thermoplastischer Elastomere, die die ISO 18064 in folgende Gruppen einteilt:
- olefinische thermoplastische Elastomere, TPO (oder TPE-O): Blends aus Polypropylen und Ethylen-Propylen-Kautschuk (EPR oder EPDM), unvernetzt oder schwach vernetzt.
- styrolbasierte thermoplastische Elastomere, TPS (oder TPE-S): Blockcopolymere mit harten Polystyrol-Endblöcken und elastischem Mittelblock. Bei SBS besteht der Mittelblock aus Butadien, bei SEBS und SEPS ist er hydriert (Ethylen-Butylen bzw. Ethylen-Propylen) und damit stabiler. Sie werden häufig mit PP und Öl compoundiert.
- thermoplastische Vulkanisate, TPV (oder TPE-V): eine thermoplastische Matrix, meist PP, mit Kautschukpartikeln, meist EPDM, die beim Mischen vernetzt werden (dynamische Vulkanisation).
- thermoplastische Polyurethane, TPU (oder TPE-U): Blockcopolymere mit harten Urethansegmenten und weichen Polyester- oder Polyethersegmenten.
- thermoplastische Polyamid-Elastomere, TPA (oder TPE-A): harte Polyamidblöcke und weiche Polyether- und/oder Polyesterblöcke.
- thermoplastische Copolyester-Elastomere, TPC (oder TPE-E): Blockcopolymere mit harten, teilkristallinen PBT-Segmenten und weichen Polyether- oder aliphatischen Polyestersegmenten. Das Spektrum reicht von gummiartigen Typen bis zu flexiblen technischen Werkstoffen.
Die Eigenschaften der einzelnen Gruppen unterscheiden sich stark. Deshalb lohnt sich ein Blick auf die Vor- und Nachteile von TPE im Spritzguss, jeweils mit Bezug auf diese Grobeinteilung.
Thermoplastische Elastomere und vulkanisierter Gummi im Vergleich
TPE haben sich durchgesetzt, als vulkanisierter Gummi, wo möglich, ersetzt werden sollte. Der Bedarf an gummiartigen Bauteilen wuchs, vor allem in der Automobilindustrie, doch vulkanisierter Gummi braucht lange Vulkanisationszeiten und sein Ausschuss lässt sich nicht wieder aufschmelzen. Gesucht war ein Werkstoff, der sich wie Gummi verhält, aber einfacher zu verarbeiten ist.
TPE bietet die wichtigste Eigenschaft von Gummi, das elastische Verhalten: Es verformt sich unter Last und kehrt nach Entlastung in seine Ausgangsform zurück. Gegenüber vulkanisiertem Gummi bieten thermoplastische Elastomere viele Vorteile: Verarbeitung auf Standard-Spritzgießmaschinen für Thermoplaste, kürzere Zyklen, Wiederverwendung von Angüssen und Ausschuss als Mahlgut, Umspritzen anderer Thermoplaste, Schweißbarkeit und einfache Einfärbung.
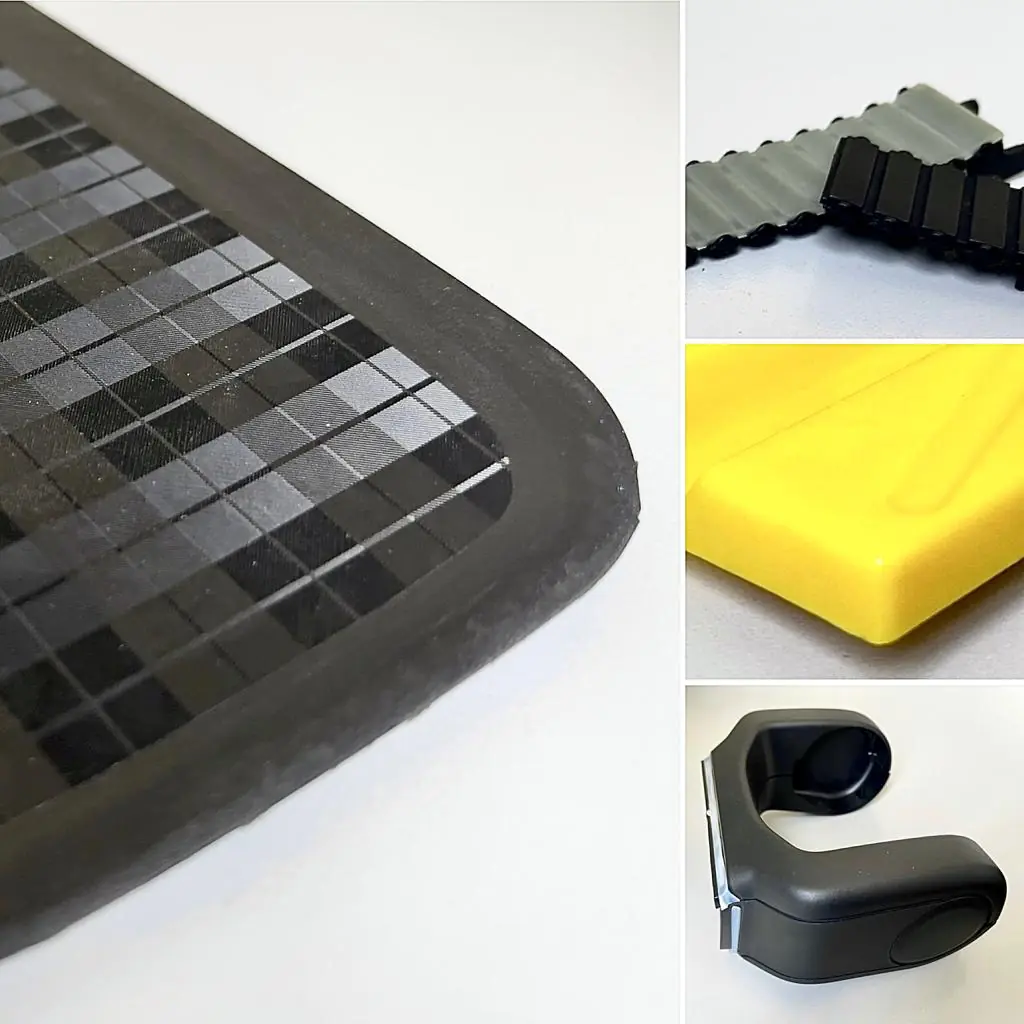
Eigenschaften thermoplastischer Elastomere: Vorteile
Allgemein sind die wichtigsten Vorteile von TPE:
- einfachere Verarbeitung als vulkanisierter Gummi
- geringerer Energiebedarf in der Verarbeitung als bei Duromeren, durch kürzere Zyklen ohne Vulkanisation
- Umspritzbarkeit vieler Thermoplaste mit guter Haftung, wenn die Werkstoffpaarung richtig gewählt ist
- gute Witterungs- und Ozonbeständigkeit der gesättigten Typen (TPO, TPV, SEBS)
- gute elektrische Isolation, besonders bei TPS, TPO und TPV
- gutes elastisches Verhalten bei tiefen Temperaturen
- einfache Einfärbung in der Masse
- hohe Weichheit und Rückprallelastizität bei großer Auswahl an Härten.
Eigenschaften der einzelnen Typen
Im Detail zeigen die TPE-Typen folgende Eigenschaften:
- TPA ist beständig gegen Öle, Kraftstoffe, tiefe Temperaturen und Schlag und bietet hohe Flexibilität und Rückprallelastizität.
- TPO ist alterungs-, witterungs- und ozonbeständiger als viele vulkanisierte Gummis. Thermoplastische Polyolefine bieten außerdem gute Chemikalien- und Schlagbeständigkeit, eine gute Oberflächenqualität und gute UV-Stabilität; es gibt Typen für den Lebensmittelkontakt.
- TPS ersetzt vulkanisierten Gummi in vielen Anwendungen und haftet mit passenden Typen auf verschiedenen Kunststoffen wie PP, PE, PS, ABS, PC und PA. SBS bietet gute Elastizität, einfache Einfärbung und gute Haptik und Optik, ist leicht zu verarbeiten und eignet sich zum Umspritzen. SEBS bleibt über einen breiteren Temperaturbereich elastisch, ist beständiger gegen UV, Oxidation und Alterung und ist der Standardwerkstoff für Soft-Touch-Anwendungen und den Mehrkomponenten-Spritzguss; er ist in vielen Härten erhältlich.
- TPU bietet hohe Verschleiß- und Abriebfestigkeit sowie Beständigkeit gegen Öle, Fette und Kraftstoffe. Thermoplastisches Polyurethan bleibt auch bei tiefen Temperaturen flexibel und rückstellfähig und ermöglicht eine hochwertige Optik. Aliphatische TPU sind UV-beständig und vergilben nicht.
- TPV bietet Elastizität, gute Rückstellung nach Druckbelastung sowie Beständigkeit gegen Alterung, Ozon und Ermüdung. Es ist beständig gegen verdünnte Säuren und Laugen und gegen Wasser; Typen mit verbesserter Ölbeständigkeit und schäumbare Typen sind verfügbar. TPV isoliert elektrisch gut und lässt sich wie ein Thermoplast recyceln.
Eigenschaften thermoplastischer Elastomere: Nachteile
Einige Nachteile sind allen thermoplastischen Elastomeren gemeinsam. Im Vergleich zu vulkanisiertem Gummi haben TPE in der Regel eine geringere Wärmebeständigkeit, teils eine geringere Chemikalienbeständigkeit und einen höheren Druckverformungsrest (DVR), also eine größere bleibende Verformung nach längerer Druckbelastung, besonders bei erhöhter Temperatur.
Grenzen
Die wichtigsten Grenzen der einzelnen TPE-Gruppen:
- TPO hat eine niedrige Oberflächenenergie, daher erfordern Lackieren und Kleben eine Oberflächenvorbehandlung; die Leistung sinkt bei erhöhter Temperatur, und es ist weniger steif als Standard-PP.
- TPA ist empfindlich gegen Thermooxidation und einige organische Lösemittel; es ist hygroskopisch und muss vor dem Spritzgießen getrocknet werden.
- Bei den TPS hat SBS eine geringe Wärme-, UV- und Ozonbeständigkeit und ist empfindlich gegen Öle, Fette und Kohlenwasserstoffe. SEBS überwindet die meisten dieser Grenzen, ist aber teurer.
- Standard-TPV auf Basis EPDM/PP quillt in Mineralölen und Kohlenwasserstoffen; helle oder eingefärbte Typen benötigen UV-Stabilisatoren.
- TPU ist hygroskopisch und muss sorgfältig getrocknet werden; Typen auf Polyesterbasis sind hydrolyseempfindlich, zudem greifen polare Lösemittel sowie starke Säuren und Laugen TPU an. Aromatische TPU neigen unter Licht zum Vergilben. Das Preis-Leistungs-Verhältnis ist im Einzelfall zu prüfen.
Verarbeitungsverfahren
- Spritzgießen und Umspritzen
- Extrusion und Coextrusion
- Thermoformen
- Folienherstellung
- Blasformen.
Hinweise zum Spritzgießen von TPE
Bei der Auslegung von Bauteil und Werkzeug sind folgende Punkte zu beachten:
- Trocknung: TPU, TPC und TPA immer trocknen; bei den übrigen Typen gilt das Datenblatt. Restfeuchte verursacht Oberflächenfehler und bei hygroskopischen Typen Materialabbau.
- Haftung beim Umspritzen: Der TPE-Typ richtet sich nach der Hartkomponente. Standard-TPS oder TPO haftet gut auf PP; für ABS, PC und PA sind haftmodifizierte Typen nötig; TPU haftet gut auf PC und ABS. Auch die Temperatur der Hartkomponente beim Anspritzen beeinflusst die Haftung.
- Formschluss: Durchbrüche, Hinterschnitte und Rippen in der Hartkomponente verbessern den Verbund, wenn die chemische Haftung nicht ausreicht oder die Paarung nicht verträglich ist.
- Werkzeug: TPE-Schmelzen fließen sehr leicht und neigen zur Gratbildung, daher sind präzise Trennebenen und sorgfältig ausgelegte Entlüftungen nötig. Weiche Teile verformen sich beim Entformen: Bevorzugt werden großflächige Auswerfer und, wo nötig, Luftauswerfer.
- Schwindung: Sie hängt von Typ, Härte und Fließrichtung ab; Ausgangspunkt ist das Datenblatt des Rohstofflieferanten.
Anwendungsbereiche
Thermoplastische Elastomere werden dank ihres breiten Eigenschaftsspektrums in sehr vielen Branchen und Produkten eingesetzt. Besonders verbreitet sind sie im Mehrkomponenten-Spritzguss und beim Umspritzen, überall dort, wo ein Produkt Komfort und sicheren Griff bieten soll.
Ein Überblick über Bauteile aus TPE, als kurze und nicht abschließende Liste über alle beschriebenen Gruppen:
- Automobil: Fensterdichtungen, Fußmatten, Airbagabdeckungen, Instrumententafel-Häute, Ansaugleitungen, Armlehnen und Ablagefächer
- Kabelummantelungen
- Sportartikel, zum Beispiel Schwimmflossen, Tauchmasken und Bauteile für Skischuhe
- Dachbahnen
- Spielzeug
- Drehknöpfe, Tasten und Dichtungen
- Griffe und Handgriffe, zum Beispiel von Scheren, Messern, Schraubendrehern und Werkzeugen allgemein, Zahnbürsten und Rasierern
- Elektro und Elektronik: Stecker, Dichtringe, Steckdosen und Kabelummantelungen
- Medizintechnik: Bauteile für nicht implantierbare medizinische Anwendungen, etwa Griffe und weiche Teile von Geräten.
TPE werden häufig mit einer Hartkomponente kombiniert. Zu den gängigsten siehe unsere Leitfäden zu PP (Polypropylen), ABS und PA (Polyamid).
Fazit
TPE gibt es in einer großen Typenvielfalt für sehr unterschiedliche Anwendungen. Die Auswahl beginnt mit wenigen Fragen: geforderte Härte, Einsatztemperatur, Kontakt mit Ölen oder Chemikalien, UV-Belastung und, beim Umspritzen, der Werkstoff der Hartkomponente.
Bei Bemar Plast spritzen wir TPE in unserem Werk in San Giovanni Ilarione (Verona, Italien), sowohl Teile komplett aus TPE als auch Hart-Weich-Bauteile, auch im 2K-Spritzguss mit Drehtisch. Jede Spritzgießlinie verfügt über einen Trockenlufttrockner für hygroskopische Werkstoffe. Für die Medizintechnik fertigen wir Bauteile für nicht implantierbare medizinische Anwendungen; die Produktion erfolgt in einer kontrollierten industriellen Umgebung, nicht im Reinraum. Gemeinsam mit Ihrer Konstruktionsabteilung wählen wir das passende TPE für das Bauteil aus: Details finden Sie auf der Seite Kunststoffspritzguss.
Häufige Fragen
Was ist ein TPE?
Ein TPE (thermoplastisches Elastomer) ist ein Werkstoff, der sich wie Gummi verhält, aber wie ein Thermoplast verarbeitet wird: Er schmilzt unter Wärme und wird ohne Vulkanisation spritzgegossen. Der Begriff umfasst eine breite Werkstofffamilie mit TPS, TPO, TPV, TPU, TPC und TPA.
Was ist der Unterschied zwischen TPE und vulkanisiertem Gummi?
Der Unterschied liegt in der Vernetzung: Bei vulkanisiertem Gummi sind die Ketten dauerhaft chemisch vernetzt, beim TPE physikalisch, und diese Vernetzung löst sich beim Erwärmen und bildet sich beim Abkühlen neu. Deshalb lässt sich TPE wieder aufschmelzen, umspritzen und in kürzeren Zyklen verarbeiten; vulkanisierter Gummi hat dafür meist die bessere Wärmebeständigkeit und einen niedrigeren Druckverformungsrest.
Sind TPE und TPU dasselbe?
Nein: TPU ist einer der TPE-Typen. Er zeichnet sich durch hohe Abrieb- und Ölbeständigkeit aus, ist aber hygroskopisch, muss vor dem Spritzgießen getrocknet werden und ist auf Polyesterbasis hydrolyseempfindlich.
Muss TPE vor dem Spritzgießen getrocknet werden?
Das hängt vom Typ ab: TPU, TPC und TPA sind hygroskopisch und müssen immer getrocknet werden, bei TPS, TPO und TPV gelten die Angaben im Datenblatt. Restfeuchte verursacht Oberflächenfehler und bei hygroskopischen Typen einen Verlust an mechanischen Eigenschaften.
Auf welche Kunststoffe kann TPE angespritzt werden?
Die Haftung hängt von der Werkstoffpaarung ab: Standard-TPS und TPO haften gut auf PP, für ABS, PC und PA sind haftmodifizierte Typen nötig; TPU haftet gut auf PC und ABS. Reicht die chemische Haftung nicht aus, werden formschlüssige Verankerungen im Hartbauteil konstruiert.
Fertigt Bemar Plast Bauteile aus TPE?
Ja: Wir spritzen TPE in Italien, sowohl Teile komplett aus TPE als auch umspritzte Hart-Weich-Bauteile, auch im 2K-Spritzguss mit Drehtisch. Mehr dazu unter Kunststoffspritzguss.