

Le polypropylène (PP) est un thermoplastique semi-cristallin de la famille des polyoléfines et l'un des plastiques les plus utilisés au monde, apprécié pour sa légèreté, sa résistance chimique et son faible coût. En injection plastique, il sert à fabriquer des pièces techniques, des fermetures à charnière intégrée, des pièces d'électroménager et des composants automobiles. Ce guide présente les types de PP, leurs points forts et leurs limites, les additifs et charges, les conseils de moulage et les applications.
Histoire du polypropylène
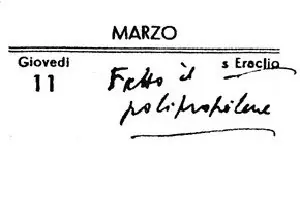
Le polypropylène isotactique, la forme utilisée dans l'industrie, a été obtenu pour la première fois en 1954 par l'équipe de recherche de l'ingénieur chimiste italien Giulio Natta, en collaboration avec le groupe chimique Montecatini. La production industrielle a démarré en 1957 dans l'usine Montecatini de Ferrare, sous la marque Moplen, et le matériau s'est rapidement diffusé. En 1963, Natta a reçu le prix Nobel de chimie avec Karl Ziegler pour leurs travaux sur les polymères. Le PP reste l'un des plastiques les plus utilisés, dans les produits du quotidien comme dans les pièces techniques.
Types de polypropylène
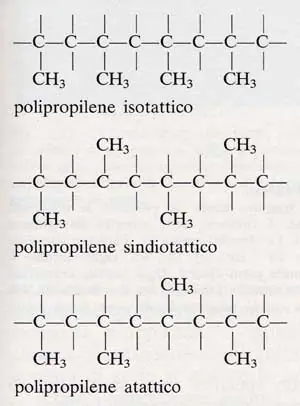
Le polypropylène est un thermoplastique semi-cristallin de la famille des polyoléfines. Il est obtenu par polymérisation du propylène : il sort du réacteur sous forme de poudre incolore, inodore et très légère, puis il est commercialisé en granulés, généralement déjà additivés. Selon la disposition des groupes méthyle (CH3) le long de la chaîne, on distingue le PP :
- isotactique (iPP) : tous les groupes méthyle sont du même côté de la chaîne ; c'est la forme cristalline utilisée dans la quasi-totalité des applications
- syndiotactique (sPP) : les groupes méthyle alternent ; cristallinité plus faible et usages limités
- atactique (aPP) : disposition aléatoire, matériau amorphe à l'aspect caoutchouteux ; sans intérêt pour le moulage, il sert surtout dans les adhésifs et les membranes bitumineuses.
Le PP isotactique est la forme qui compte sur le plan commercial. Sa masse volumique est d'environ 0,90 g/cm³, l'une des plus faibles parmi les thermoplastiques, et sa température de fusion se situe autour de 160-165 °C. Il offre un bon équilibre de propriétés physiques, chimiques et mécaniques.
Selon leur composition chimique, on distingue trois familles :
- Homopolymère (PP-H) : uniquement des motifs propylène. Bon rapport performances/coût et rigidité élevée, mais fragile à basse température
- Copolymère à blocs (PP-B, aussi appelé copolymère hétérophasique ou copolymère choc) : propylène avec une phase élastomère à base d'éthylène ; plus résistant aux chocs, y compris à froid, et plus souple que l'homopolymère, avec une rigidité moindre
- Copolymère statistique (PP-R, ou copolymère random) : faibles quantités d'éthylène réparties au hasard dans la chaîne ; meilleure transparence, surtout en faible épaisseur, et résistance aux chocs supérieure à celle de l'homopolymère.
Les développements plus récents, grâce notamment aux agents nucléants et clarifiants, ont donné des grades plus rigides et plus transparents. Dans certaines applications, le polypropylène peut ainsi remplacer des matériaux plus coûteux comme l'ABS, le PS, le PET, le PC et les TPE.
Propriétés du polypropylène : avantages
- Recyclable mécaniquement ; identifié par le code de recyclage 5
- Très polyvalent, disponible dans de nombreuses formulations aux propriétés différentes
- L'un des plastiques les moins chers
- Facile à transformer et à usiner
- Large gamme de produits finis
- Faible masse volumique : plus léger que la plupart des autres polymères
- Excellente résistance chimique (matériau apolaire) : résiste à de nombreux solvants organiques polaires, aux solutions aqueuses de sels minéraux, aux acides et bases non oxydants, aux alcools, aldéhydes, cétones, esters et à de nombreuses huiles
- Absorption d'eau négligeable : non hygroscopique
- Bon isolant électrique, mais se charge d'électricité statique (et attire la poussière) sans additif antistatique
- Bonne tenue thermique pour un polymère de grande diffusion : la température d'utilisation en continu se situe à titre indicatif vers 80-100 °C pour les grades non chargés, plus haut pour les grades chargés ou renforcés ; elle dépend du grade et de la charge appliquée et doit être vérifiée sur la fiche technique
- Température d'utilisation supérieure à celle du polyéthylène
- Bonne transparence pour les copolymères statistiques et les grades clarifiés
- Facile à teinter dans la masse
- Faible perméabilité à la vapeur d'eau ; l'effet barrière à l'oxygène et au dioxyde de carbone reste en revanche modeste
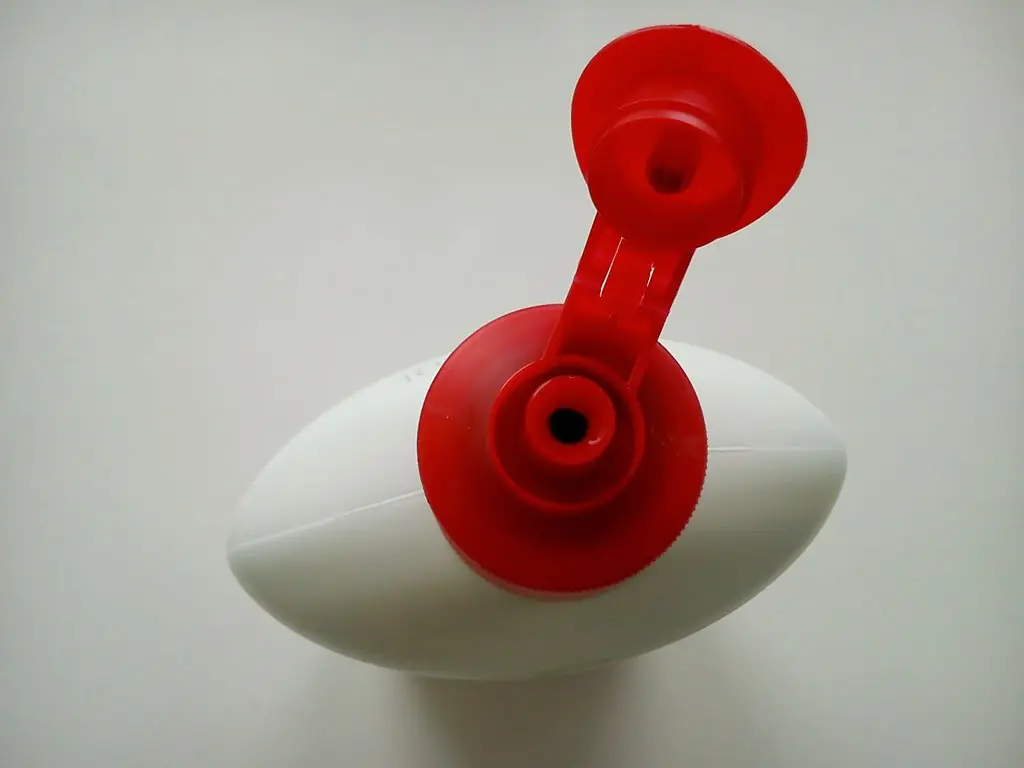
- Bonne tenue à la fatigue en flexion répétée : c'est ce qui permet les charnières intégrées (charnières film), par exemple sur les bouchons à clapet (flip-top)
- Grande durabilité lorsqu'il est correctement stabilisé
- Bonne résistance à l'abrasion et à l'usure
- Stérilisable à la vapeur en autoclave (grades adaptés)
- Soudable par friction et par élément chauffant (miroir)
- Disponible en grades adaptés au contact alimentaire et aux applications pharmaceutiques.
Propriétés du polypropylène : inconvénients
- Sensible à l'oxydation : sans antioxydants, il se dégrade à chaud en présence d'oxygène ; faible résistance aux agents oxydants comme l'acide chlorosulfonique, l'oléum, l'acide nitrique concentré et les halogènes
- Inadapté au contact avec le cuivre : à chaud, le cuivre et les autres impuretés métalliques accélèrent la dégradation, sauf emploi de désactivateurs de métaux
- Gonfle au contact des hydrocarbures aliphatiques, aromatiques et halogénés, comme l'essence et le benzène
- Faible résistance aux chocs à basse température, surtout pour l'homopolymère, qui devient fragile dès 0 °C environ ; les copolymères à blocs se comportent mieux à froid
- Difficile à coller, peindre, sérigraphier et tamponner en raison de sa faible énergie de surface : il faut un traitement de surface (flammage, corona ou plasma) ou un primaire d'adhérence
- Faible résistance à la rayure
- Faible résistance aux UV : sans stabilisation adaptée (absorbeurs UV, amines à encombrement stérique HALS ou leurs mélanges), il jaunit, perd sa brillance, farine en surface (chalking) et se fissure ; ses propriétés mécaniques diminuent aussi
- Ne convient pas à un usage extérieur sans stabilisation UV
- Retrait au moulage élevé par rapport aux polymères amorphes.
Procédés de transformation
Le PP peut être transformé par :
- fabrication additive (impression 3D)
- extrusion
- filage
- extrusion-soufflage
- moulage par injection et rotomoulage
- thermoformage.
Le PP en moulage par injection
Le PP est l'un des matériaux les plus utilisés en injection plastique : il s'écoule bien, remplit les parois minces et permet des cycles courts. Pour la conception et la production, les points clés sont les suivants :
- Étuvage : le PP n'est pas hygroscopique et ne nécessite normalement pas de séchage. Certains grades chargés peuvent en avoir besoin si les granulés ont pris de l'humidité en surface ; la fiche technique fait foi.
- Retrait et déformation : comme tous les semi-cristallins, le PP a un retrait élevé, qui devient anisotrope avec les fibres de verre. Des épaisseurs uniformes, des nervures bien dimensionnées et une régulation thermique équilibrée du moule limitent retassures et gauchissement.
- Charnières intégrées : le point d'injection est placé de façon que la matière traverse la charnière perpendiculairement à son axe, afin d'orienter les chaînes dans le sens de la flexion.
- Finition et marquage : la peinture, la tampographie ou le collage exigent un traitement de surface ; la teinte dans la masse avec un mélange maître est souvent la meilleure solution.
- Surmoulage : le PP adhère à des TPE compatibles, par exemple à base de SEBS, pour des poignées soft-touch et des joints.
Chez Bemar Plast, nous injectons des pièces en PP en sous-traitance dans notre atelier de San Giovanni Ilarione, près de Vérone, sur 13 presses de 10 à 480 t, y compris en bi-injection et en surmoulage. Presses, procédés et opérations de reprise sont présentés sur la page de notre service d'injection plastique.
Additifs, charges, colorants et renforts
Le PP peut être modifié pour améliorer ses propriétés ou lui en apporter de nouvelles. On utilise en général des additifs fonctionnels, des charges, des colorants et des renforts.
Modifiants choc
Ils augmentent la ténacité, la ductilité et la résistance aux chocs, y compris à froid. En contrepartie, la rigidité, la résistance en traction et en flexion et la tenue thermique diminuent.
Retardateurs de flamme
Les retardateurs de flamme freinent et ralentissent la combustion et aident la pièce à atteindre le classement au feu exigé. On trouve des composés halogénés, des systèmes intumescents, des dérivés de la mélamine et l'hydroxyde de magnésium.
Charges minérales
Les charges minérales dans les compounds de polypropylène réduisent le coût de la formulation, améliorent la stabilité dimensionnelle et rendent le retrait plus isotrope.
- Carbonate de calcium : améliore la stabilité dimensionnelle et l'aspect de surface et pénalise moins la résistance aux chocs que d'autres charges. Adapté aux pièces d'aspect, mais peu renforçant.
- Talc : augmente la rigidité, la stabilité dimensionnelle, la tenue thermique et la résistance au fluage. Le talc à facteur de forme élevé (HAR, High Aspect Ratio) est très utilisé dans l'industrie automobile car, à taux de charge égal, il apporte une rigidité et des propriétés en traction supérieures au talc standard : on peut réduire la charge et alléger la pièce.
- Wollastonite : améliore la résistance à la rayure, appréciée surtout dans l'habitacle automobile. Elle renforce davantage que le talc standard, mais moins que le talc HAR et le mica. Contrairement au talc et au mica, elle résiste mal aux acides et aux bases.
- Mica : la muscovite (blanche ou blanchâtre) est la plus courante, la phlogopite (plus foncée) a une meilleure stabilité thermique ; dans les polymères, les deux se comportent de façon similaire. Le mica renforce davantage que les autres charges minérales courantes, offre de bonnes propriétés électriques et d'absorption acoustique et peut faciliter le marquage laser.
Renforts
Les fibres de verre améliorent les propriétés mécaniques du polypropylène, en particulier :
- la résistance à la rupture
- le module d'élasticité
- la tenue à la fatigue sous charges cycliques
- les propriétés thermiques (HDT et Vicat)
- la résistance au fluage, c'est-à-dire aux déformations permanentes sous charge constante
- la résistance aux chocs, surtout avec des fibres longues
- la rigidité à chaud.
Elles influencent aussi d'autres caractéristiques :
- elles augmentent la masse volumique du compound
- elles réduisent le retrait au moulage mais le rendent anisotrope : des déformations peuvent apparaître, la pièce doit donc être conçue avec soin
- elles réduisent la fluidité de la matière.
Outre les fibres de verre, on peut utiliser des billes de verre : elles réduisent le retrait de façon plus uniforme et limitent les déformations.
Colorants
La conformité de la teinte figure souvent dans les cahiers des charges et les spécifications techniques. Pour éviter une peinture coûteuse, il faut choisir en amont des colorants et mélanges maîtres adaptés : compatibles avec le polymère, stables à la température de transformation et résistants à la lumière.
Secteurs d'application
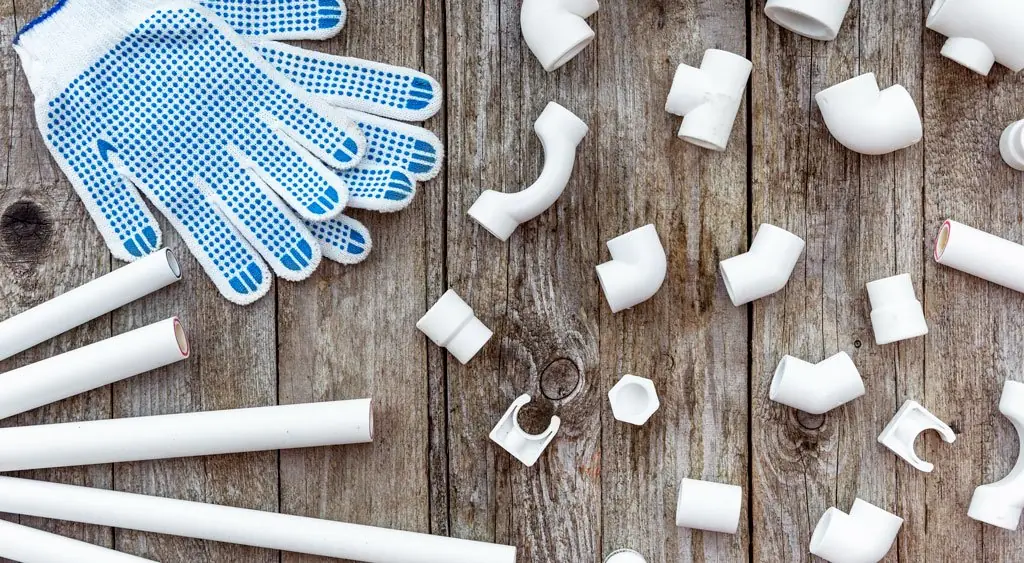
- Accessoires pour le bâtiment
- Appareils médicaux stérilisables
- Articles ménagers
- Hottes et raccords d'évacuation des fumées
- Carters d'appareils électriques et de pompes
- Pièces automobiles, par exemple bacs de batterie, pare-chocs, bavettes, planches de bord, garnitures intérieures, composants de ventilation, boîtiers de projecteurs et de feux de position
- Composants d'ameublement
- Conteneurs avec et sans charnière
- Électroménager : machines à café, grille-pain, lave-vaisselle, lave-linge et radiateurs soufflants
- Filtres
- Brides
- Emballages et bouteilles
- Mobilier de jardin
- Pièces de structure
- Porte-outils
- Revêtements d'absorption acoustique
- Chaises
- Réservoirs
- Bouchons et fermetures
- Tuyaux
- Outillage électroportatif
- Valises.
Extra : un documentaire historique sur le polypropylène
Le documentaire italien d'époque « Moplen. Polipropilene isotattico » montre comment le nouveau matériau a été présenté à ses débuts. Beaucoup de produits de l'époque, des fermetures aux articles ménagers, sont encore fabriqués en PP aujourd'hui, avec des grades et des technologies de transformation plus avancés.
Notre équipe technique vous aide à choisir le grade de PP adapté à votre pièce et à votre procédé d'injection. Pour en savoir plus, consultez notre service d'injection plastique.
Questions fréquentes
Faut-il étuver le polypropylène avant le moulage par injection ?
En règle générale, non : le PP n'est pas hygroscopique et n'absorbe qu'une quantité d'eau négligeable. Un séchage peut être utile pour certains grades chargés ou si les granulés ont pris de l'humidité en surface, par exemple par condensation ; la fiche technique du fournisseur fait foi.
Quelle différence entre PP homopolymère et copolymère ?
L'homopolymère (PP-H) est plus rigide et moins cher, mais fragile à basse température. Le copolymère à blocs (PP-B) contient une phase élastomère à base d'éthylène et résiste mieux aux chocs à froid ; le copolymère statistique (PP-R) est plus transparent.
Le PP résiste-t-il aux UV et à l'extérieur ?
Seulement s'il est stabilisé : le PP non additivé se dégrade à la lumière du soleil, jaunit, farine et perd ses propriétés mécaniques. Pour l'extérieur, on choisit des grades avec stabilisants UV (par exemple HALS) et des pigments adaptés.
Peut-on coller, peindre ou tamponner le PP ?
Oui, mais après un traitement de surface, car le PP a une faible énergie de surface. On utilise le flammage, le traitement corona ou plasma, ou un primaire d'adhérence ; sinon, la pièce est teintée dans la masse avec un mélange maître.
Quand choisir un autre matériau que le PP ?
Quand la pièce demande plus de rigidité, de tenue thermique ou de stabilité dimensionnelle que le PP chargé, on étudie un polymère technique comme le polyamide 6 (PA6) ou le POM. Pour des pièces d'aspect peintes, l'ABS est souvent retenu.
Bemar Plast injecte-t-il des pièces en PP ?
Oui : le PP fait partie des matériaux que nous injectons en sous-traitance dans notre atelier de San Giovanni Ilarione, près de Vérone, sur 13 presses de 10 à 480 t, y compris en bi-injection. Voir notre service d'injection plastique.