

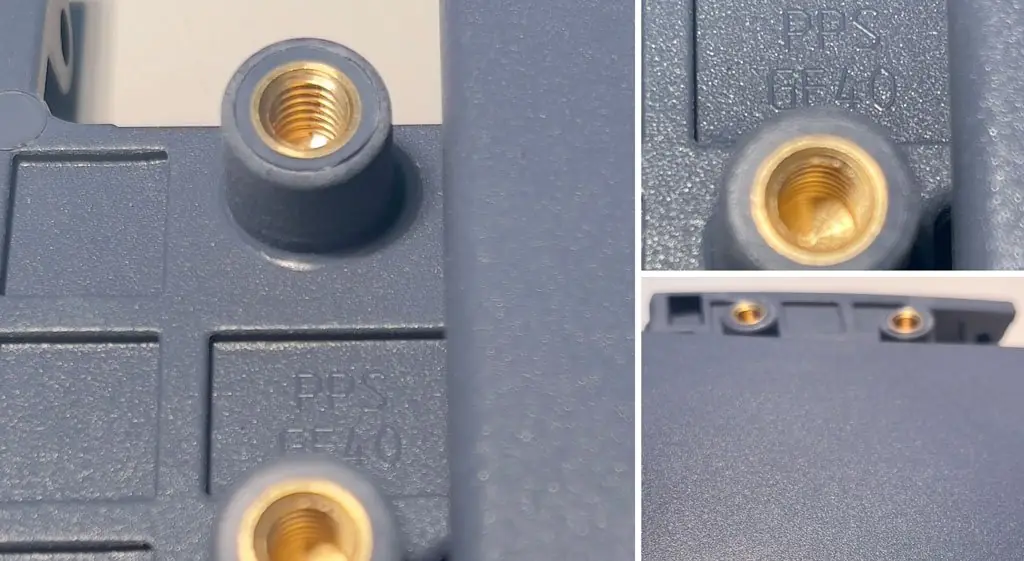
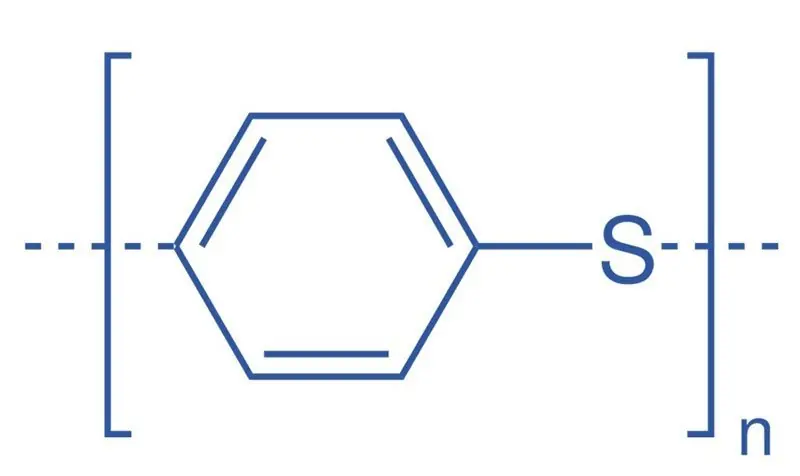
Le PPS (polysulfure de phénylène) est un polymère technique semi-cristallin haute performance, utilisé quand une pièce doit résister à la fois à des températures élevées, à des produits chimiques agressifs et au feu, tout en respectant des tolérances serrées. En injection plastique, il est presque toujours renforcé fibres de verre ou chargé minéral, et c'est l'un des matériaux de référence pour remplacer des pièces métalliques dans l'automobile, l'électrique et l'électronique, les pompes et les équipements de chauffage.
On le trouve aussi sous le nom de sulfure de polyphénylène. C'est un polymère fortement cristallin dont les propriétés thermiques, chimiques et dimensionnelles dépassent nettement celles des plastiques techniques courants.
Le PPS est rarement utilisé non chargé. Pour atteindre les propriétés requises, les grades d'injection sont renforcés de fibres de verre, de carbone ou d'aramide, ou chargés de minéraux comme le carbonate de calcium, le sulfate de calcium, le kaolin, le mica, le talc ou le quartz.
Ce qui distingue le PPS des autres plastiques techniques, c'est sa température de fléchissement sous charge élevée : il fond vers 280 °C et, selon le grade, s'utilise en continu au-delà de 200 °C. Il résiste aussi très bien aux agressions chimiques, ce qui le rend adapté aux pièces travaillant en conditions sévères. Ces propriétés en font l'un des matériaux les plus utilisés pour le remplacement du métal.
Propriétés du PPS : les avantages
Le PPS présente de nombreux avantages :
- une résistance chimique parmi les meilleures des thermoplastiques : il résiste aux solvants, aux huiles, aux carburants et aux fluides automobiles
- une résistance aux bases et à de nombreux acides non oxydants ; avec les acides, la compatibilité dépend de la concentration et de la température et doit être vérifiée sur les tableaux du fabricant
- une grande stabilité thermique et dimensionnelle
- un comportement intrinsèquement ignifuge et autoextinguible : la plupart des grades sont classés V-0 selon UL 94 sans additifs retardateurs de flamme
- une résistance mécanique élevée et une bonne tenue au fluage, à l'usure et au frottement
- une dureté et une rigidité élevées
- une bonne aptitude aux pièces à tolérances très serrées, y compris en milieu humide et sous fortes variations de température
- la possibilité de réaliser des parois très fines
- une bonne résistance à l'hydrolyse et une reprise d'humidité très faible
- de bonnes propriétés diélectriques et une bonne isolation électrique
- un collage possible avec des colles bicomposant époxy ou polyuréthane
- une viscosité à l'état fondu très faible, avec un bon écoulement même chargé.
Propriétés du PPS : les limites
Les principales limites sont :
- c'est en général un matériau coûteux
- il est fragile non chargé, c'est pourquoi il est rarement injecté sans renfort
- les grades chargés sont abrasifs : le moule doit être réalisé en aciers résistants à l'usure
- la faible viscosité à l'état fondu favorise les bavures : le moule demande des fermetures précises et des évents bien dimensionnés
- il est attaqué par les oxydants forts, par exemple l'acide nitrique concentré
- il ne se colle pas aux solvants, car les solvants courants ne le dissolvent pas
- sa résistance aux UV est limitée : pour les pièces exposées au soleil, on choisit des grades stabilisés UV ou pigmentés, sinon la surface peut se dégrader
- avec une phase de maintien mal réglée ou un moule pas assez chaud, la pièce peut se déformer ou présenter un retrait non uniforme
- il ne se peint qu'après un traitement de surface, par exemple plasma ou flammage.
Les procédés de transformation
Le PPS peut être transformé par :
- injection plastique
- micro-injection de précision
- moulage par compression
- frittage
- extrusion.
L'injection du PPS a quelques exigences particulières :
- moule chaud : pour une cristallisation complète, la température du moule se situe en général autour de 135-150 °C. Avec un moule froid, la pièce reste peu cristalline et peut changer de dimensions ou se déformer en service à haute température
- étuvage : même si le PPS absorbe très peu d'humidité, les granulés sont étuvés avant injection selon les recommandations du fabricant, pour limiter les bavures et les défauts d'aspect
- aciers du moule : les grades chargés verre ou minéral demandent des aciers résistants à l'usure, et les arêtes d'empreinte et les plans de joint doivent être contrôlés dans le temps.
Les opérations de reprise
Les pièces injectées en PPS peuvent recevoir les opérations de reprise suivantes, parfois sous certaines conditions préalables :
- finition
- ponçage et tribofinition
- marquage laser
- peinture
- tampographie
- chromage
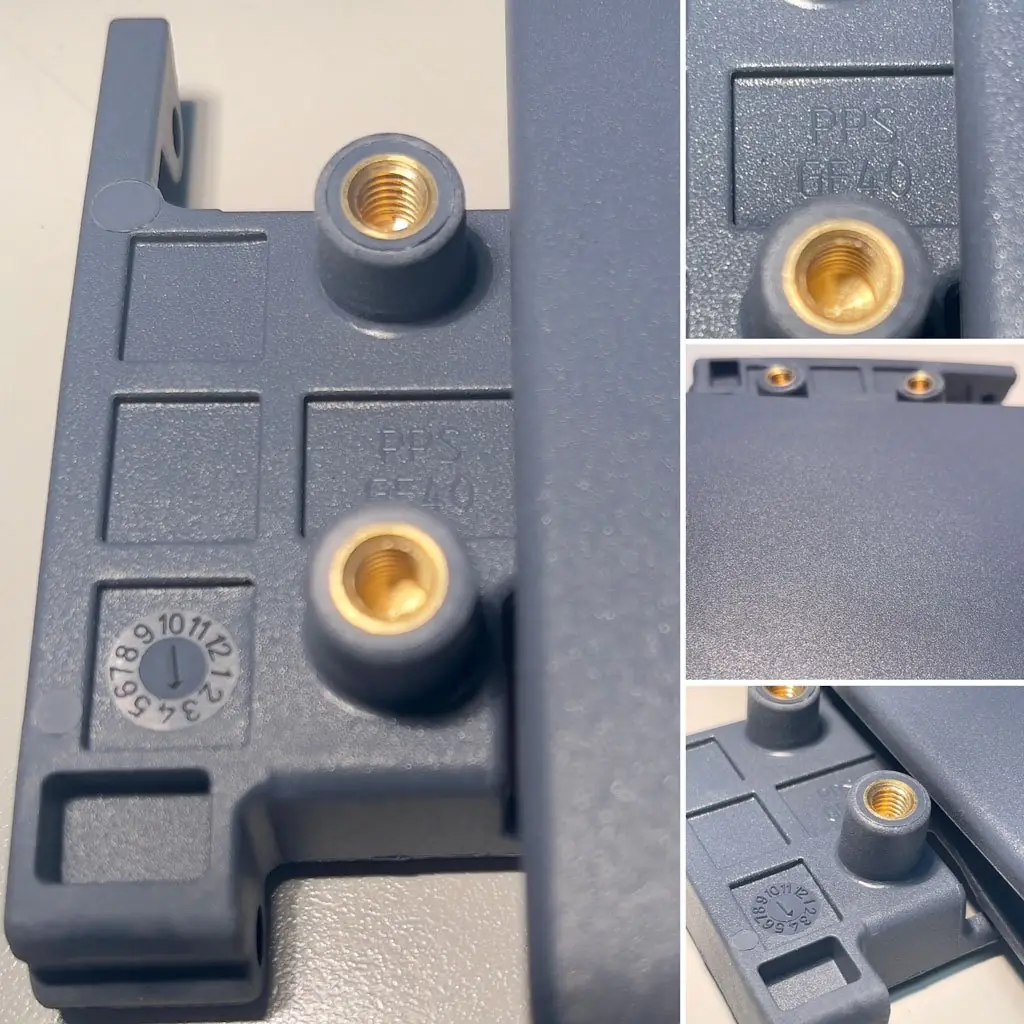
- pose d'inserts.
Les secteurs d'application
Le PPS est utilisé dans de nombreux secteurs, surtout lorsque les exigences mécaniques, chimiques et dimensionnelles sont élevées :
- Automobile : pièces sous capot, ventilateurs, vannes, pompes, roues à aubes, admission d'air, joints, circuit de carburant, systèmes de freinage
- Électrique et électronique : encapsulation de puces et de composants électroniques, supports de circuits, carcasses de bobines, isolateurs, borniers, connecteurs, douilles de lampes et pièces d'éclairage
- Médical : composants pour équipements médicaux non implantables, par exemple des pièces en contact avec de l'eau chaude ou soumises à des cycles de stérilisation
- Chimie et pétrochimie : pompes, vannes et composants en contact avec des fluides agressifs
- Génie climatique (CVC) : pièces internes de chaudières à condensation, boîtiers et corps de pompe, roues à aubes
- Composants industriels et automatisation : carters, turbines, convoyeurs.
Conclusion
Le PPS est un polymère haute performance adapté aux applications exigeantes, y compris en environnement difficile. C'est toutefois un matériau coûteux, avec quelques contraintes de mise en œuvre : une étude en début de projet permet toujours de vérifier qu'il s'agit du bon polymère pour la pièce, ou si des alternatives comme les polyamides chargés verre ou le PPA suffisent.
Si vous envisagez le PPS pour une nouvelle pièce, nous évaluons le matériau avec votre bureau d'études, à partir du plan, des conditions d'utilisation et des volumes. Découvrez notre façon de travailler sur la page injection plastique.
Questions fréquentes
Qu'est-ce que le PPS ?
Le PPS (polysulfure de phénylène) est un polymère technique semi-cristallin haute performance, choisi pour sa résistance chimique, sa stabilité dimensionnelle et sa tenue en température. En injection, il est presque toujours renforcé fibres de verre ou chargé minéral.
Jusqu'à quelle température le PPS résiste-t-il ?
Le PPS s'utilise en continu au-delà de 200 °C ; la valeur exacte dépend du grade, de la charge et de la sollicitation. Il fond vers 280 °C. Pour le dimensionnement, ce sont les données de la fiche technique du grade retenu qui font foi.
Le PPS est-il ignifuge ?
Oui, le PPS est intrinsèquement ignifuge : la plupart des grades sont classés V-0 selon UL 94 sans additifs retardateurs de flamme. Le classement doit être vérifié pour l'épaisseur de la pièce dans la fiche UL du grade.
Pourquoi le PPS est-il généralement chargé verre ?
Parce que le PPS non chargé est rigide mais fragile. Les fibres de verre ou de carbone et les charges minérales augmentent la résistance mécanique, la ténacité et la stabilité dimensionnelle, et rendent le PPS adapté au remplacement du métal.
Comment injecte-t-on le PPS ?
Le PPS demande un moule chaud, autour de 135-150 °C, pour cristalliser complètement. Les granulés sont étuvés avant injection, le moule doit avoir des fermetures précises pour éviter les bavures et, avec les grades chargés verre, des aciers résistants à l'usure.
Quelles alternatives au PPS envisager ?
Les alternatives les plus courantes sont les polyamides chargés verre et le PPA, lorsque l'environnement chimique et les températures sont moins sévères. Le choix dépend du cahier des charges de la pièce : nous évaluons le matériau avec votre bureau d'études.