

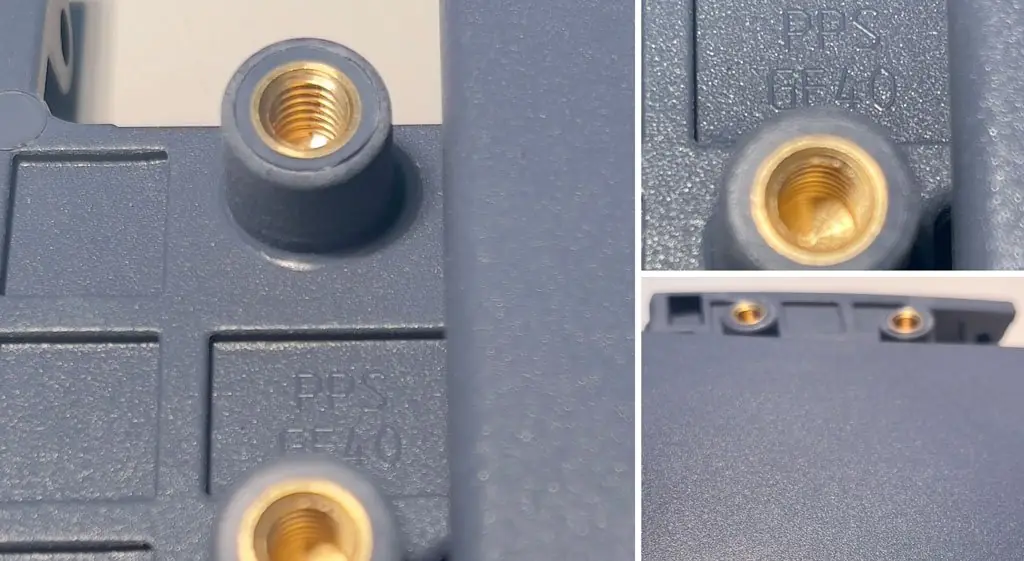
Il PPS (polifenilensolfuro) è un tecnopolimero termoplastico semicristallino ad alte prestazioni, scelto quando un componente deve resistere insieme a temperature elevate, agenti chimici aggressivi e fiamma mantenendo tolleranze strette. Nello stampaggio a iniezione si usa quasi sempre caricato con fibra di vetro o cariche minerali, ed è uno dei materiali di riferimento per sostituire parti in metallo in automotive, elettrico ed elettronico, pompe e impianti termici.
Il PPS è noto anche come solfuro di polifenilene o, con il nome inglese, polyphenylene sulfide. È un polimero altamente cristallino con proprietà termiche, chimiche e dimensionali superiori a quelle dei tecnopolimeri di uso comune.
In generale il PPS viene usato molto di rado tal quale: per ottenere le proprietà richieste, nello stampaggio a iniezione si impiega additivato con rinforzi come fibre di vetro, fibre di carbonio o fibre aramidiche, oppure caricato con cariche minerali come carbonato di calcio, solfato di calcio, caolino, mica, talco o quarzo.
Tra le caratteristiche che distinguono il PPS dagli altri tecnopolimeri c'è un'alta temperatura di deformazione al calore: fonde intorno ai 280 °C e, a seconda del grado, lavora in esercizio continuo oltre i 200 °C. Oltre alle temperature elevate sopporta bene anche le aggressioni chimiche, per questo è adatto ad applicazioni in condizioni critiche.
Proprio per queste proprietà, il PPS è uno dei materiali impiegati più spesso nel metal replacement.
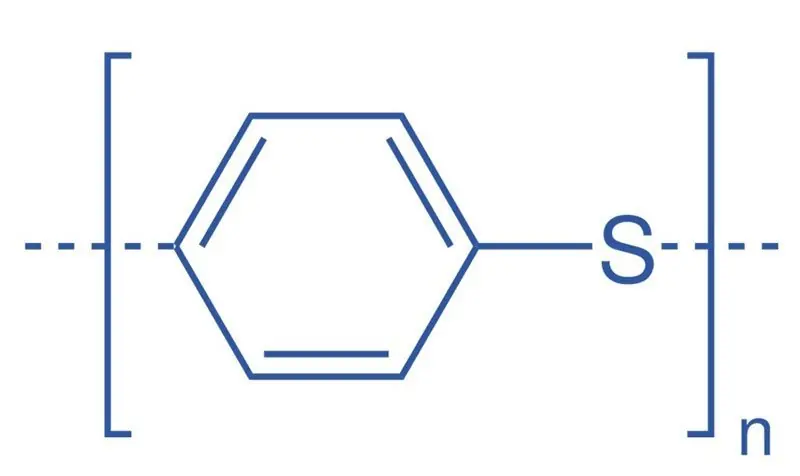
Vediamo ora più nel dettaglio le caratteristiche di questo polimero ad alte prestazioni.
Caratteristiche del PPS: i pro
Il PPS presenta molti pregi che lo rendono un polimero di rilievo:
- ha un'eccellente resistenza agli agenti chimici, tra le migliori dei termoplastici: resiste a solventi, oli, carburanti e fluidi automotive
- resiste alle basi e a molti acidi non ossidanti; con gli acidi la compatibilità dipende da concentrazione e temperatura e va verificata sulle tabelle del produttore
- ha elevata stabilità termica e dimensionale
- è intrinsecamente ritardante di fiamma e autoestinguente: la maggior parte dei gradi è classificata V-0 secondo la norma UL 94 senza additivi ignifughi
- ha un'alta resistenza meccanica, al creep, all'usura e all'attrito
- la durezza e la rigidità sono elevate
- è adatto alle applicazioni che richiedono tolleranze geometriche molto strette, anche in ambienti umidi e soggetti a forti variazioni termiche
- consente di realizzare manufatti con pareti di spessore anche molto ridotto
- ha una buona resistenza all'idrolisi e un assorbimento di umidità o acqua molto basso
- ha buone proprietà dielettriche e offre un buon isolamento elettrico
- è incollabile con colle bicomponente a base di resine epossidiche o poliuretaniche
- la viscosità del fuso è molto bassa e mantiene un buono scorrimento anche quando il materiale è caricato.
Caratteristiche del PPS: i contro
Tra i contro si riscontrano soprattutto questi fattori:
- è un materiale di norma piuttosto costoso
- è fragile se non caricato: per questo, specie nello stampaggio a iniezione, si impiega di rado tal quale
- nei gradi caricati è abrasivo sullo stampo: servono acciai resistenti all'usura per evitare che lo stampo si rovini
- la bassa viscosità del fuso lo rende soggetto a bave: lo stampo richiede chiusure precise e sfiati ben dimensionati
- viene attaccato dagli agenti ossidanti forti, ad esempio l'acido nitrico concentrato
- non si incolla con adesivi a solvente, perché i comuni solventi non lo sciolgono
- la resistenza ai raggi UV è limitata: per pezzi esposti alla luce solare si scelgono gradi stabilizzati o pigmentati, altrimenti la superficie del manufatto può alterarsi
- se la fase di mantenimento non è corretta o lo stampo non è abbastanza caldo, il pezzo può deformarsi o ritirarsi in modo non uniforme
- è verniciabile solo se pretrattato, ad esempio con plasma o alla fiamma.
Le tecnologie di trasformazione
Il PPS può essere lavorato mediante:
- lo stampaggio a iniezione
- il microstampaggio a iniezione di precisione
- lo stampaggio a compressione
- la sinterizzazione
- l'estrusione.
Nello stampaggio a iniezione il PPS ha alcune esigenze precise:
- stampo caldo: per ottenere una cristallizzazione completa la temperatura dello stampo si porta di norma intorno ai 135-150 °C. Con lo stampo freddo il pezzo resta poco cristallino e può cambiare dimensioni o deformarsi quando lavora in temperatura
- essiccazione: anche se assorbe pochissima umidità, il granulo si essicca prima dello stampaggio secondo le indicazioni del produttore, per limitare bave e difetti superficiali
- acciai dello stampo: con i gradi caricati vetro o minerale si usano acciai resistenti all'usura, e si controllano nel tempo bordi e chiusure delle cavità.
Le postlavorazioni
Tra le lavorazioni che si possono effettuare sul componente stampato a iniezione, rispettando in alcuni casi determinate pre-condizioni, ci sono:
- finitura
- levigatura e burattatura
- marcatura laser
- verniciatura
- tampografia
- cromatura
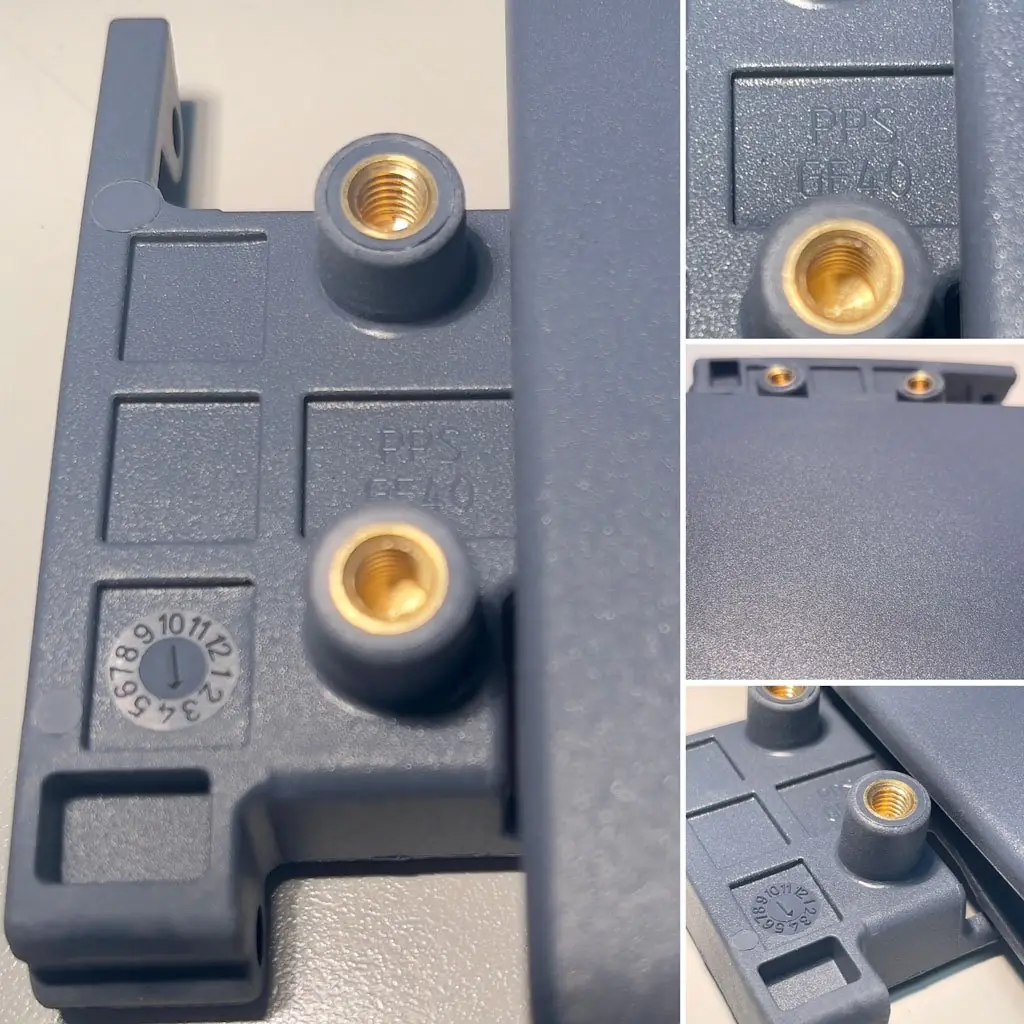
- inserimento di inserti.
I settori applicativi
Il PPS trova applicazione in diversi settori, soprattutto in quelli che richiedono proprietà meccaniche, chimiche e dimensionali elevate:
- Automotive: componenti sottocofano, ventole, valvole, pompe, giranti, alimentazione aria, guarnizioni, sistemi di alimentazione carburante, sistemi frenanti
- Elettrico ed elettronico: incapsulamento di chip e componenti elettronici, supporti per circuiti, bobine, isolatori, morsettiere, connettori, portalampade e fanali
- Medicale: componenti per apparecchiature medicali non impiantabili, ad esempio parti che lavorano a contatto con acqua calda o devono sopportare cicli di sterilizzazione
- Chimico e petrolchimico: pompe, valvole e componenti a contatto con fluidi aggressivi
- HVAC: parti interne di caldaie a condensazione, alloggiamenti e corpi pompa, giranti
- Componentistica e automazione industriale: carter, turbine, convogliatori.
Le considerazioni finali
In sintesi, il PPS è un polimero ad alte prestazioni adatto ad applicazioni esigenti, anche in condizioni e ambienti difficili. Si tratta però di un materiale costoso e con alcune criticità di stampaggio: è sempre opportuno uno studio a inizio progetto per valutare se è il polimero più adatto al componente o se bastano alternative come le PA caricate vetro o la PPA.
Se state valutando il PPS per un nuovo componente, valutiamo il materiale con il vostro ufficio tecnico, partendo da disegno, condizioni d'impiego e volumi. Trovate come lavoriamo nella pagina dedicata allo stampaggio a iniezione.
Domande frequenti
Che cos'è il PPS?
Il PPS (polifenilensolfuro) è un tecnopolimero semicristallino ad alte prestazioni, scelto per resistenza chimica, stabilità dimensionale e resistenza al calore. Nello stampaggio a iniezione si usa quasi sempre caricato con fibra di vetro o con cariche minerali.
Fino a che temperatura resiste il PPS?
Il PPS lavora in esercizio continuo oltre i 200 °C; il valore preciso dipende dal grado, dalla carica e dal carico applicato. Fonde intorno ai 280 °C. Per il dimensionamento fanno fede i dati della scheda tecnica del grado scelto.
Il PPS è autoestinguente?
Sì, il PPS è intrinsecamente ritardante di fiamma: la maggior parte dei gradi raggiunge la classe V-0 secondo UL 94 senza additivi ignifughi. La classe va verificata per lo spessore del pezzo sulla documentazione UL del grado.
Perché il PPS si usa caricato?
Perché il PPS non caricato è rigido ma fragile. Le fibre di vetro o di carbonio e le cariche minerali aumentano resistenza meccanica, tenacità e stabilità dimensionale, e rendono il materiale adatto al metal replacement.
Come si stampa il PPS a iniezione?
Il PPS richiede uno stampo caldo, intorno ai 135-150 °C, per cristallizzare in modo completo. Il granulo si essicca prima dello stampaggio, lo stampo deve avere chiusure precise contro le bave e, con i gradi caricati vetro, acciai resistenti all'usura.
Quali alternative al PPS si possono valutare?
Le alternative più comuni sono le PA caricate vetro e la PPA, quando l'ambiente chimico e le temperature sono meno severi. La scelta va fatta sui requisiti del componente: valutiamo il materiale con il vostro ufficio tecnico.