

Il controllo qualità nello stampaggio a iniezione è l'insieme di verifiche, strumenti e procedure che garantisce che ogni pezzo stampato rispetti le specifiche concordate: quote, aspetto, colore e prestazioni. Si applica in quattro momenti: al ricevimento della materia prima, durante il processo, sulla produzione di serie e sul lotto finito prima della spedizione. Le regole sono fissate dal sistema di gestione per la qualità dell'azienda e dal piano di controllo di ogni articolo, spesso insieme al capitolato del cliente.
Per controllo qualità nello stampaggio a iniezione (o gestione della qualità, quality management) si intende quindi un sistema articolato ma oggettivo, ben definito, regolamentato e misurabile, che mira a garantire la qualità dei prodotti e dei servizi offerti.
Quando si parla di controllo qualità nello stampaggio a iniezione ci si riferisce a una serie di parametri, strumenti e procedure. Il controllo può essere effettuato non solo sul prodotto stampato, ma anche sulle materie prime e sul processo. Avviene in più fasi e in diverse modalità, a seconda di regolamenti e capitolati che possono essere interni all'azienda, definiti da enti accreditati oppure concordati con i clienti in base al progetto, al prodotto e alle sue applicazioni.
Se ne parla sempre molto, ma cosa significa davvero fare controllo qualità? Cosa comporta? Com'è strutturato?
Il tema è molto ampio: in questo articolo proponiamo una panoramica degli aspetti principali, basandoci sul know-how maturato da Bemar Plast negli anni.
Il controllo qualità: un sistema di gestione strutturato
In genere, all'interno dell'azienda esiste un sistema strutturato di gestione della qualità, il cosiddetto SGQ. Questo sistema, oggi spesso informatizzato, è pensato per essere semplice ed efficace. La sua esistenza e la sua applicazione sono essenziali, perché la verifica dei parametri di qualità è ormai parte integrante del processo produttivo.
Le metriche sono definite sia in base a regolamenti prestabiliti sia in base a richieste specifiche del cliente, spesso legate alle norme del settore in cui il prodotto verrà impiegato. In linea di massima sono previsti controlli di tipo statistico e sono definiti parametri per monitorare i valori dimensionali ed estetici, la costanza del colore e le prove in macchina. Per ogni articolo viene poi redatto un piano di controllo (control plan), adattato al tipo di parte da realizzare.
Uno degli aspetti più significativi dell'SGQ è che coinvolge ciascun operatore all'interno dell'azienda: ognuno contribuisce al sistema qualità.
Bemar Plast opera con un sistema di gestione per la qualità certificato ISO 9001:2015 dall'ente IMQ, con prima certificazione nel 2013, per lo stampaggio a iniezione di materiali termoplastici e articoli tecnici.
Il controllo qualità delle materie prime
Il controllo qualità comincia proprio dalla materia prima. La prima verifica al ricevimento del materiale riguarda il certificato di lotto, che ne dichiara la conformità delle caratteristiche tecniche, meccaniche ed estetiche.
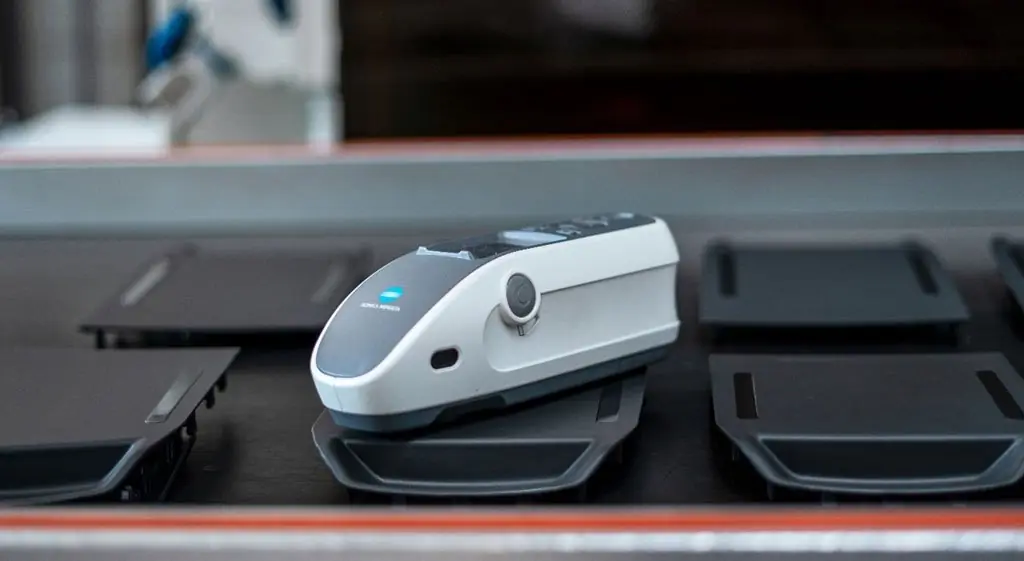
È anche possibile eseguire test a campione, ad esempio stampando piastrine o provini per prove meccaniche e per verificare la resa estetica del materiale. La conformità del colore si controlla con lo spettrofotometro, lo strumento che misura le coordinate colorimetriche e la differenza di colore (ΔE) rispetto al campione di riferimento.
Questi test servono ad accertare la correttezza del lotto di materiale e la sua resa una volta stampato, così che la qualità del prodotto finale corrisponda a quella prevista per la produzione di serie.
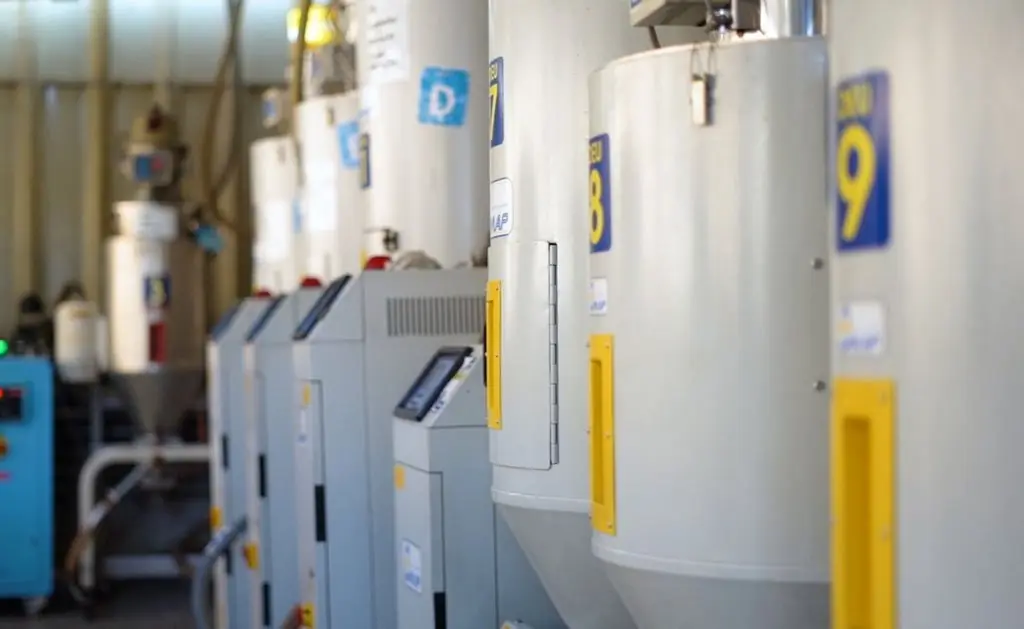
Durante la preparazione del materiale per la produzione è poi necessario garantire una deumidificazione adeguata a tutti i materiali che la richiedono, in particolare i polimeri igroscopici come le poliammidi. Tempi e temperature di essiccazione sono di solito indicati nella scheda tecnica del materiale.
In Bemar Plast ogni linea di stampaggio ha il proprio forno deumidificatore, con essiccatori a setacci molecolari (a ruota e a doppia torre) verificati e manutenuti periodicamente.
Il controllo qualità di processo
Il monitoraggio di tutte le fasi dello stampaggio a iniezione di un componente è essenziale per garantire la qualità di processo. Ecco alcuni parametri che possono essere controllati e regolati per migliorare la qualità del pezzo stampato:
Stampo, plastificazione e stampaggio
- temperatura del fuso
- tempo di permanenza del materiale nel cilindro
- velocità di rotazione della vite e contropressione
- temperatura dello stampo
- profilo di temperatura delle zone di riscaldamento del cilindro
- pressione di iniezione, di mantenimento e in cavità
- finitura superficiale dello stampo
- velocità, corsa e tempo di iniezione
- tempo ciclo complessivo
- tempo di raffreddamento del pezzo.
Su ogni nostra linea un termoregolatore dedicato controlla la temperatura dello stampo. Undici presse su tredici sono dotate di Hybrid Energy System, con una deriva media dei parametri di pressione e portata (P/Q) inferiore all'1%: un processo stabile è la prima condizione per avere pezzi costanti nel tempo.
Il controllo qualità sul prodotto di serie
Una volta avviata la produzione di serie si eseguono sulle parti stampate controlli a campione a cadenze definite, in momenti del processo ben precisi, oppure verifiche specifiche quando durante lo stampaggio insorgono problemi.
È fondamentale controllare le caratteristiche tecniche, meccaniche ed estetiche dei componenti, ad esempio:
- la stabilità dimensionale
- i valori colorimetrici
- la costanza del colore
- il livello di gloss (o brillantezza)
- la presenza di eventuali difetti estetici emersi in fase di stampaggio.
La stabilità dimensionale è in genere molto importante e diventa essenziale per i componenti che fanno parte di un assieme e vanno assemblati. Ci sono tolleranze da rispettare, definite e concordate in fase di progettazione del pezzo e dello stampo. In Bemar Plast le quote sono misurate con il sistema a immagini KEYENCE IM-X1000, che esegue la misura automatica a partire dal disegno o dal CAD e restituisce l'esito OK/NG con il report di ispezione.
La colorimetria: esistono diversi modi per ottenere un componente colorato. Si possono impiegare materiali già precolorati, miscelare la resina con un masterbatch in fase di stampaggio oppure verniciare il pezzo stampato.
Il colore deve rientrare in una gamma di tonalità ben definita e deve esserci continuità di colore in tutti i componenti, senza variazioni significative di sfumatura. Per questo controllo utilizziamo spettrofotometro e colorimetro.
Il gloss (o livello di lucentezza) è un altro parametro importante da monitorare, perché una sua variazione cambia la resa visiva del pezzo e quindi la qualità percepita. Un prodotto troppo lucido nei punti sbagliati può sembrare "scadente"; allo stesso tempo, un pezzo troppo opaco nei punti sbagliati può non valorizzare adeguatamente le superfici a vista. Ne parliamo in dettaglio nell'articolo sul gloss nei componenti stampati a iniezione.
Il controllo qualità di post produzione
A produzione ultimata si procede con una serie di controlli finali sul lotto realizzato, prima della consegna al cliente:
- ulteriori controlli visivi ed estetici, sia a occhio nudo sia con strumenti dedicati
- verifica dell'imballaggio e dell'etichettatura dei colli, che garantiscono un trasporto adeguato e la tracciabilità di commessa e materia prima
- verifica delle quote critiche e delle resistenze meccaniche.
Infine può essere utile, e in alcuni casi è richiesto dal capitolato, fornire il report dei controlli eseguiti allegato a ogni lotto produttivo.
Controllo qualità nello stampaggio a iniezione: conclusioni
Come emerso da questa panoramica, il controllo qualità nello stampaggio a iniezione è un argomento vasto e articolato. La qualità tocca ogni aspetto di questa lavorazione, dalla materia prima al lotto spedito, e con questo articolo abbiamo presentato le caratteristiche principali della sua gestione.
Se dovete industrializzare un componente tecnico e volete sapere come lo controlleremmo, scoprite il nostro servizio di stampaggio a iniezione conto terzi e inviateci il disegno.
Domande frequenti
Cosa si controlla nello stampaggio a iniezione?
Si controllano la materia prima, i parametri di processo, i pezzi di serie e il lotto finito. Sui pezzi si verificano soprattutto quote e tolleranze, colore, gloss e difetti estetici, secondo il piano di controllo dell'articolo.
Che cos'è il piano di controllo (control plan)?
È il documento che stabilisce, per ogni articolo, quali caratteristiche controllare, con quale strumento, con quale frequenza e con quali criteri di accettazione. Si basa sul disegno, sulle tolleranze concordate con il cliente e sulle norme del settore di applicazione.
Perché alcuni materiali vanno deumidificati prima dello stampaggio?
Perché i polimeri igroscopici, come le poliammidi, assorbono umidità che in stampaggio causa striature argentate e bolle e può degradare il polimero, riducendone le proprietà meccaniche. Tempi e temperature di essiccazione sono indicati nella scheda tecnica del materiale; in Bemar Plast ogni linea ha il proprio forno deumidificatore.
Come si controlla il colore di un pezzo stampato?
Con lo spettrofotometro, che misura le coordinate colorimetriche del pezzo e la differenza di colore (ΔE) rispetto a un campione di riferimento approvato. La tolleranza ammessa si concorda con il cliente e il controllo visivo completa la misura.
Quali strumenti di controllo usa Bemar Plast?
Bemar Plast lavora con un sistema qualità certificato ISO 9001:2015 da IMQ dal 2013. Le quote sono misurate con il sistema a immagini KEYENCE IM-X1000, con esito OK/NG e report di ispezione; colore ed estetica con spettrofotometro e colorimetro.