

La brillance est la capacité de la surface d'une pièce à réfléchir la lumière de façon spéculaire ; elle se mesure au brillancemètre, en unités de brillance (GU). Sur les pièces injectées, elle dépend surtout de la matière, du polissage ou du grainage du moule, de la température du moule et des paramètres de process. C'est pourquoi elle doit être spécifiée sur le plan et maîtrisée tout au long de la production.
La brillance fait partie des éléments qui définissent l'aspect d'un produit et des paramètres esthétiques vérifiés lors du contrôle qualité. Dans cet article, nous expliquons ce qu'est la brillance d'une pièce plastique injectée, comment l'évaluer et quels facteurs l'influencent.
La brillance des pièces injectées : définition et mesure
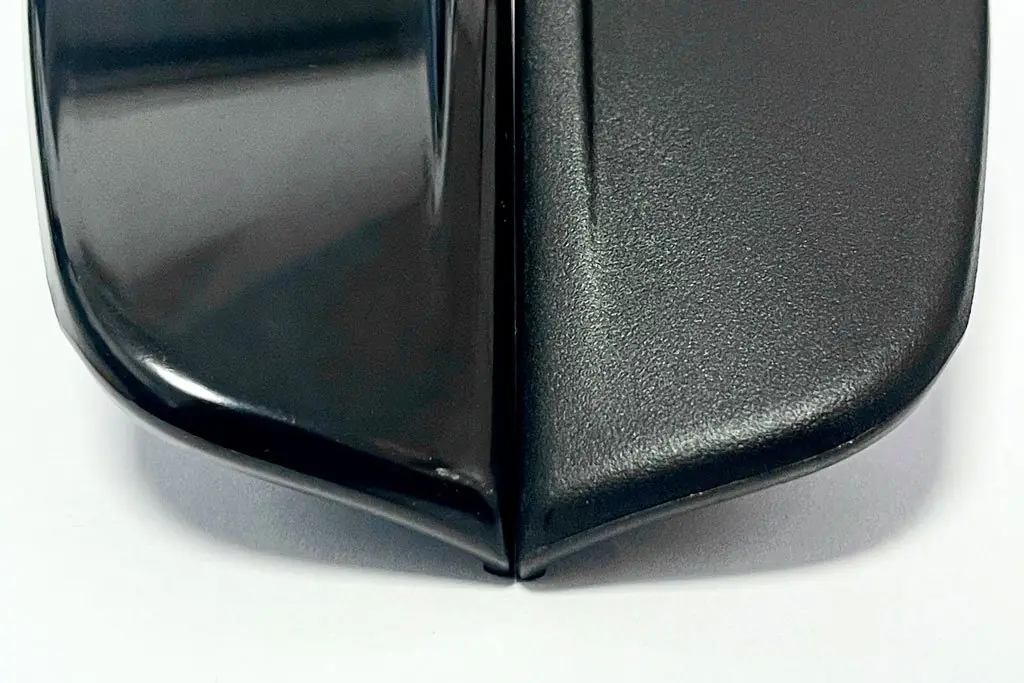
La brillance désigne la capacité d'une surface à réfléchir la lumière de façon spéculaire, c'est-à-dire à renvoyer la lumière de manière concentrée dans la direction miroir, ce qui donne un aspect brillant. Une surface qui diffuse la lumière dans toutes les directions paraît au contraire mate.
La première méthode d'évaluation de la brillance est le contrôle visuel, réalisé par les opérateurs du contrôle qualité, qui jouent un rôle essentiel dans ce type d'évaluation esthétique. Pour qu'il soit reproductible, on travaille avec des échantillons de référence validés par le client et des conditions d'éclairage et d'observation définies.
Il existe aussi un instrument dédié : le brillancemètre, qui exprime la brillance en GU (gloss units, unités de brillance) par rapport à un étalon de référence. La mesure se fait sous un angle défini : 60° est la géométrie la plus courante, 20° sert pour les surfaces très brillantes et 85° pour les surfaces mates (ISO 2813, ASTM D523). La brillance est donc un paramètre mesurable : la valeur en GU, l'angle de mesure et la tolérance sont fixés selon la pièce et indiqués sur le plan ou dans le cahier des charges.
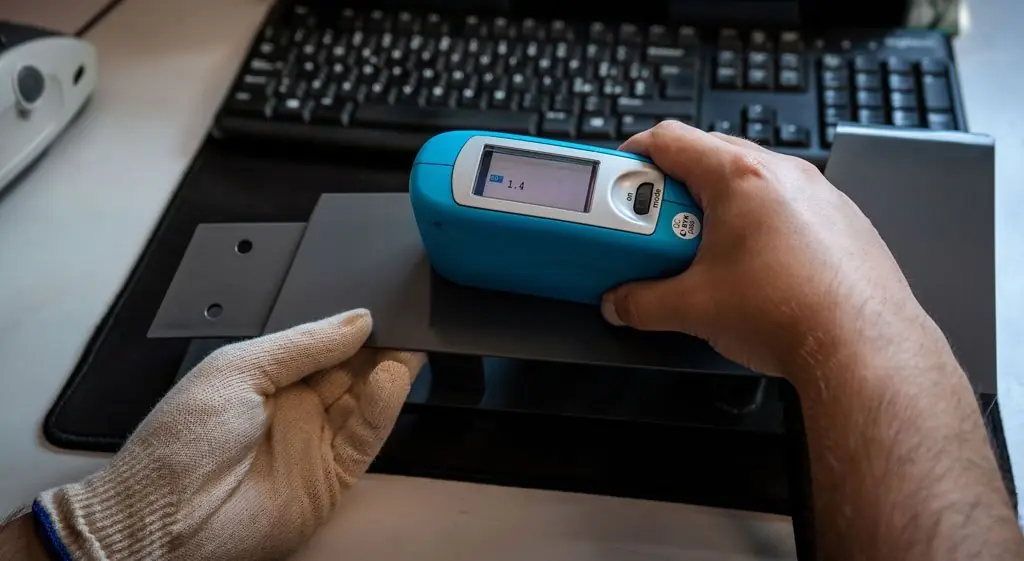
Avec la couleur, la brillance est une caractéristique esthétique essentielle, qui contribue fortement à l'aspect général et à la qualité perçue d'un produit. Maîtriser tous les facteurs qui l'influencent n'est pourtant pas simple. Nous les passons en revue dans la section suivante.
Facteurs qui influencent la brillance
Les facteurs qui agissent sur la brillance sont nombreux et interagissent souvent. On peut néanmoins distinguer, dans les grandes lignes, les facteurs qui déterminent la brillance d'une pièce d'aspect injectée.
Voici une synthèse, issue de notre expérience, des éléments qui peuvent influencer la brillance :
- Matière
- Conception du moule
- Acier du moule
- Régulation thermique du moule
- Finition (grainage)
- Traitements de surface
- Pression
Matière
Le choix de la résine et de sa formulation est déterminant pour obtenir le niveau de brillance souhaité. Pour les applications brillantes, on choisit souvent des polymères amorphes à bonne fluidité, comme l'ABS, le PC ou le PMMA : ils reproduisent fidèlement la surface polie du moule et conservent un aspect brillant. À conditions égales, les polymères semi-cristallins donnent en général des surfaces moins brillantes.
Les additifs comptent aussi. Les lubrifiants et les agents d'écoulement améliorent le remplissage et réduisent les défauts de surface, au bénéfice de la brillance. Les charges minérales et les fibres de verre tendent au contraire à la réduire, car elles peuvent affleurer en surface ; il existe enfin des agents matants, utilisés lorsqu'on recherche un effet satiné.
Conception du moule
La conception du moule joue un rôle décisif dans la brillance finale de la pièce. La géométrie et les épaisseurs de la pièce, le type et la position du point d'injection, l'état de surface et le système d'évents conditionnent la façon dont la matière fondue s'écoule et se solidifie. Ils sont à l'origine de défauts qui modifient localement la brillance, comme les lignes d'écoulement, les lignes de soudure et les retassures. C'est pourquoi les exigences d'aspect doivent être prises en compte dès la conception du moule.
Acier du moule
Le type d'acier utilisé pour fabriquer le moule influe lui aussi sur la brillance. Les surfaces destinées au polissage miroir exigent des aciers très propres et homogènes, avec peu d'inclusions (par exemple des nuances refondues sous laitier électroconducteur, ESR), adaptés au polymère injecté. Ils doivent aussi offrir une bonne conductivité thermique et une bonne résistance à l'usure, pour supporter les cycles d'injection et conserver dans le temps un état de surface précis, gage d'une brillance constante.
Régulation thermique du moule
La maîtrise de la température du moule est essentielle pour obtenir une brillance optimale et régulière. Sur une surface polie, une température de moule plus élevée permet à la matière de mieux la reproduire et augmente en général la brillance ; une température homogène évite les zones plus brillantes et plus mates sur une même pièce et aide à prévenir déformations, retraits et défauts de surface. Dans notre atelier, chaque ligne d'injection dispose de son propre thermorégulateur.
Finition (grainage)
L'état de surface du moule a un impact direct sur la brillance de la pièce. Les surfaces polies, classées par exemple selon les grades SPI, réfléchissent la lumière de façon plus uniforme et donnent une pièce plus brillante ; les grainages (chimiques, laser ou par électroérosion, par exemple selon la VDI 3400) diffusent la lumière et donnent un aspect mat ou satiné. En production, la reproduction du grain doit être surveillée de près, car elle dépend aussi des paramètres de process.
Traitements de surface
Après l'injection, les pièces peuvent recevoir des traitements de surface qui modifient leur brillance et leur durabilité, par exemple une tribofinition avec des médias abrasifs fins ou l'application de revêtements. Vernis transparents, laques et pâtes de polissage créent une finition lisse et réfléchissante tout en protégeant la surface des rayures, des UV et de la dégradation due à l'environnement.
Pression d'injection
Les pressions d'injection et de maintien plaquent la matière contre la surface du moule : en les augmentant, la pièce reproduit plus fidèlement le poli et le grain, et la brillance varie en conséquence. Au-delà d'un certain seuil, elles rendent toutefois le plan de joint plus visible et peuvent provoquer des bavures. Les bavures sont inacceptables sur une pièce d'aspect et, à terme, endommagent les portées du plan de joint, ce qui réduit la durée de vie du moule.
Lors de la conception d'une pièce d'aspect, il faut donc prendre en compte à la fois les aspects esthétiques et les aspects techniques. En injection plastique, maintenir une brillance constante tout en conciliant design de la pièce, exigences de durabilité et contraintes de production est un véritable défi.
La brillance des pièces injectées : conclusion
La brillance des pièces plastiques injectées joue un rôle déterminant dans l'esthétique et la valeur perçue d'un produit. Comme nous l'avons vu, le résultat dépend de nombreux facteurs : c'est leur maîtrise conjointe, du choix de la matière à la conception du moule et aux paramètres de process, qui permet d'obtenir des pièces qui non seulement embellissent le produit fini, mais offrent aussi de bonnes performances et une bonne durabilité.
Vous développez une pièce d'aspect ? Découvrez comment nous travaillons dans notre service d'injection plastique.
Questions fréquentes
Qu'est-ce que la brillance d'une pièce plastique ?
La brillance est la capacité de la surface à réfléchir la lumière de façon spéculaire. Plus la surface est lisse et reproduit fidèlement un moule poli, plus la pièce paraît brillante.
Comment mesure-t-on la brillance ?
Avec un brillancemètre, qui exprime le résultat en unités de brillance (GU) par rapport à un étalon de référence. La géométrie à 60° est la plus courante ; on utilise 20° pour les surfaces très brillantes et 85° pour les surfaces mates (ISO 2813, ASTM D523).
Pourquoi une même pièce présente-t-elle des zones plus brillantes et d'autres plus mates ?
Parce que la brillance dépend de la façon dont la matière reproduit la surface du moule, et celle-ci varie d'une zone à l'autre. Les écarts de température du moule, d'épaisseur, de distance au point d'injection et de pression de maintien créent des écarts de brillance ; lignes d'écoulement, lignes de soudure et retassures en sont les causes les plus fréquentes.
Comment obtenir une pièce injectée plus brillante ?
Avec un moule poli miroir dans un acier adapté, une matière fluide, souvent amorphe comme l'ABS ou le PMMA, ainsi qu'une température de moule et une pression de maintien adaptées. Les charges et les fibres de verre, à l'inverse, tendent à réduire la brillance.
Comment obtenir une surface mate et homogène ?
Avec un grainage du moule, réalisé par exemple par attaque chimique, par laser ou par électroérosion (VDI 3400), ou avec des grades de matière matés. Le grainage doit être choisi dès la conception du moule, car il impose des angles de dépouille plus importants.