

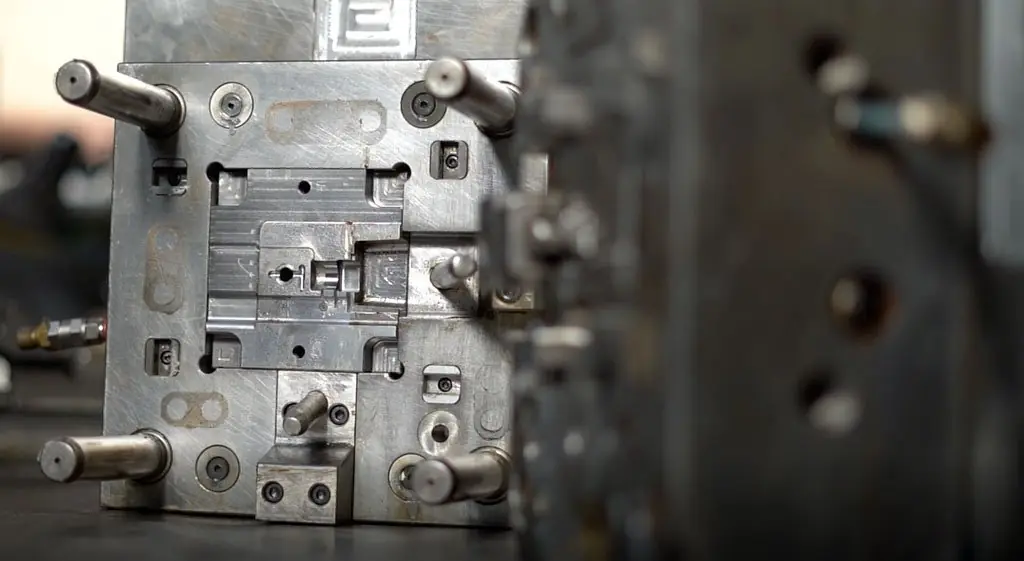
Lo stampo per lo stampaggio a iniezione è l’attrezzatura che dà forma al pezzo: è composto da due semistampi, uno fisso e uno mobile, che si chiudono nella pressa e racchiudono una o più cavità in cui viene iniettato il polimero fuso. Al suo interno trovano posto anche il sistema di alimentazione (a canale freddo o a canale caldo), i circuiti di raffreddamento e il sistema di estrazione del pezzo. Il costo dipende soprattutto da geometria del pezzo, numero di cavità, sottosquadri, tipo di canale e materiale con cui è costruito lo stampo.
Quando si parla di stampaggio a iniezione, lo stampo a iniezione è di certo uno dei primi strumenti a cui si pensa, perché determina la forma del pezzo da realizzare. Parlare di stampi per lo stampaggio a iniezione è piuttosto complesso: in questo articolo proponiamo una panoramica degli aspetti essenziali di questa attrezzatura.
Cosa sono gli stampi per lo stampaggio a iniezione
In generale possiamo affermare che lo stampo a iniezione è una matrice costituita da due semistampi. Uno dei due è montato sul piano fisso della pressa, dal lato del gruppo di plastificazione e iniezione, e prende il nome di parte fissa; in gergo è nota anche come "femmina" o "matrice". L’altro semistampo è montato sul piano mobile del gruppo di chiusura ed è chiamato parte mobile o "maschio" o ancora "punzone".
Come già accennato, lo stampo determina la forma del pezzo. All’interno dello stampo si ricavano infatti le cosiddette cavità (o figure o impronte). Queste, una volta riempite dal fuso e dopo un adeguato raffreddamento, danno vita al componente.
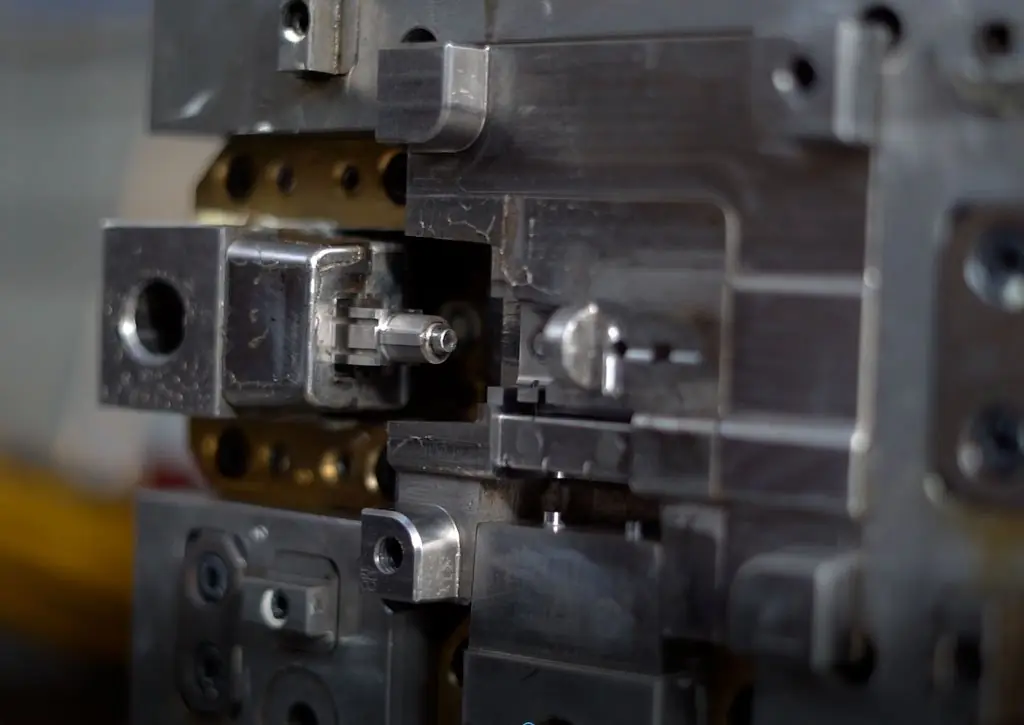
Oltre alle figure, lo stampo comprende svariati altri elementi: ad esempio gli estrattori, gli sfiati, i circuiti di raffreddamento ed eventuali movimenti, come carrelli (slitte) e tasselli inclinati (lifter), che servono a liberare i sottosquadri prima dell’estrazione del pezzo.
Nei prossimi paragrafi spiegheremo in modo più approfondito questi e altri elementi in genere presenti all’interno di uno stampo.
Gli stampi per lo stampaggio a iniezione: come sono fatti
I materiali di costruzione degli stampi a iniezione
Prima di addentrarci in un’analisi più profonda della struttura degli stampi per lo stampaggio a iniezione, vediamo quali sono i materiali in genere impiegati per la loro costruzione:
- l’acciaio, che può essere legato, temprato, bonificato o nitrurato a seconda di tutta una serie di fattori ed esigenze. Ad esempio, potrebbero essere necessarie particolari resistenze chimiche, alla corrosione o all’abrasione: polimeri caricati vetro, come molte poliammidi tecniche, o additivi aggressivi possono infatti comportare un forte deterioramento dei canali o delle figure dello stampo. Oppure possono essere richieste tolleranze strette da mantenere nel tempo, in stampi a lunga vita (5+ anni) che devono sostenere centinaia di migliaia o milioni di cicli
- l’alluminio, per stampi prototipali o per tirature limitate, in genere nell’ordine di alcune migliaia di cicli. La lavorazione dell’alluminio è più rapida rispetto a quella dell’acciaio e questo permette un risparmio sui tempi di lavorazione e quindi anche sul costo dello stampo, a fronte di una minore resistenza all’usura.
Pertanto, la scelta del materiale di costruzione di uno stampo dipende da svariati fattori. Di solito il progettista deve acquisire tutta una serie di informazioni sul pezzo da stampare, sul polimero e sui volumi previsti per definire il materiale di costruzione più adatto.
Come vengono lavorati gli stampi per lo stampaggio a iniezione
In linea di massima, lo stampo si realizza tramite lavorazione meccanica di blocchi di acciaio o di alluminio.
Si lavora per asportazione di materiale, con processi quali, ad esempio, fresatura CNC ad alta velocità, elettroerosione a tuffo (EDM) per i dettagli più sottili e complessi, rettifica ed elettroerosione a filo (WEDM). Le impronte che determinano la geometria e l’estetica del componente ricevono poi la finitura superficiale richiesta: lucidatura, sabbiatura oppure texture (goffrature) ottenute per fotoincisione chimica o al laser, eseguite da laboratori specializzati.
La struttura base di uno stampo a iniezione: parte fissa e parte mobile
Come visto all’inizio dell’articolo, lo stampo è composto da due "semigusci", ciascuno con caratteristiche diverse:
- la parte fissa: è composta da varie piastre con funzioni di isolamento, fissaggio e sostegno del tassello che contiene la semiforma "femmina" del pezzo. Al suo interno si trova il punto d’ingresso del materiale plastificato, cioè la boccola in cui appoggia l’ugello della pressa. Se lo stampo è a canale freddo, la parte fissa contiene il condotto della materozza. Se invece è a canale caldo, contiene la camera calda, ovvero un assieme di piastre che racchiudono una serie di canali mantenuti caldi per evitare che il fuso solidifichi nel canale di iniezione
- la parte mobile: di solito è il semistampo più complesso, perché contiene i meccanismi necessari all’estrazione del pezzo stampato. Presenta una piastra di fissaggio dotata di fori passanti, attraverso cui le aste di estrazione della pressa spingono il tavolino di estrazione.
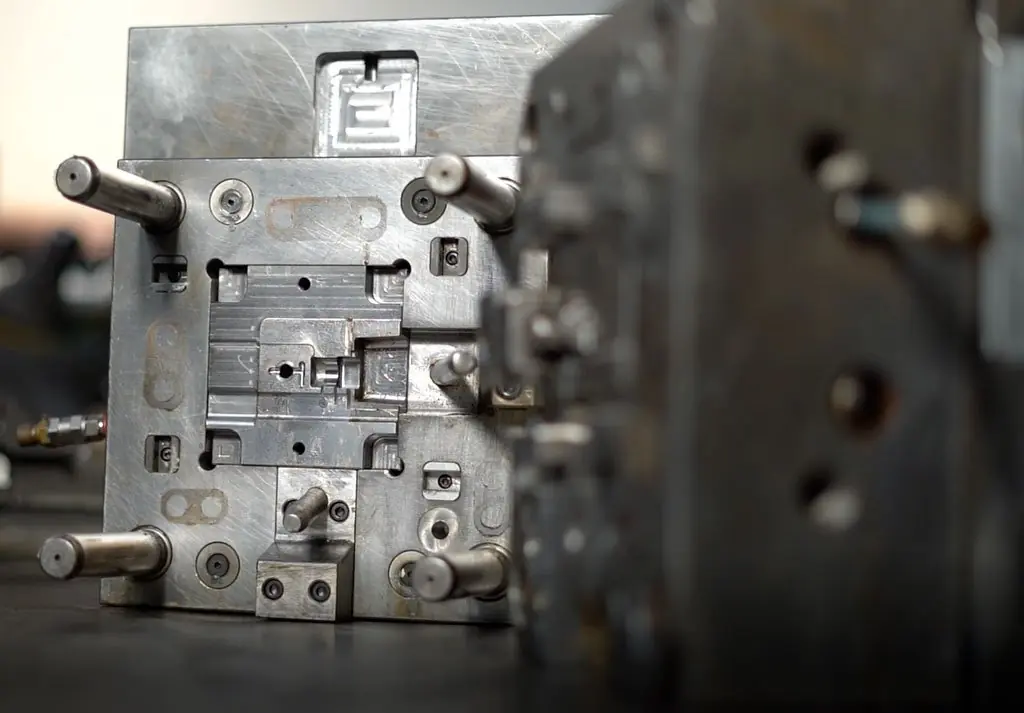
Il tavolino è una piastra mobile a cui sono fissati gli estrattori, cioè perni cilindrici (o lame e manicotti, a seconda della geometria) che spingono il pezzo fuori dal semistampo. Gli estrattori scorrono in fori passanti che attraversano le piastre fino al tassello in cui è ricavata la semiforma "maschio" del pezzo, così da estrarre il pezzo alla fine del ciclo.
Stampi a canale freddo, stampi a canale caldo: le differenze
A seconda delle esigenze di stampaggio, è possibile scegliere tra due sistemi di alimentazione del termoplastico fuso nello stampo:
- il sistema a canale freddo: è il sistema con cui è nato lo stampaggio a iniezione e per questo è talvolta chiamato "tradizionale". Il fuso passa attraverso la materozza e i canali di distribuzione, che portano il materiale termoplastico fino agli attacchi di iniezione delle cavità. Il materiale nei canali raffredda insieme al pezzo e la materozza, intesa come sfrido di produzione, viene estratta dallo stampo insieme al pezzo
- il sistema a canale caldo: prevede una camera calda inserita nella parte fissa dello stampo. Il fuso raggiunge la cavità in modo diretto o si ramifica per alimentare le diverse cavità, restando sempre allo stato fuso. La materozza è in genere assente.
Nella camera calda sono presenti resistenze elettriche che scaldano i canali in cui scorre il fuso. La temperatura è misurata da termocoppie e regolata da una centralina esterna, con cui si imposta la temperatura delle singole zone e si dosa la potenza fornita alle resistenze.
Cosa incide sui costi di realizzazione dello stampo
Va premesso che, in base alla tipologia di stampo e alle soluzioni di stampaggio scelte, i costi possono variare anche in modo sensibile. I fattori che incidono sul prezzo degli stampi sono:
- complessità della geometria del pezzo: più la forma è articolata, maggiore sarà il costo dello stampo
- numero di cavità/figure: all’aumentare delle figure aumenta il costo di progettazione e costruzione dello stampo, ma aumenta anche la produttività per ciclo della pressa
- presenza di sottosquadri: i sottosquadri impediscono l’estrazione diretta del pezzo e richiedono carrelli, tasselli inclinati o altri movimenti, che rendono lo stampo più complesso e costoso. Dove possibile conviene eliminarli già in fase di progettazione del pezzo
- tipo e posizionamento dei canali di alimentazione: negli stampi a canale caldo non c’è materozza da raffreddare, quindi il tempo ciclo si riduce e diminuisce lo sfrido. Per contro, aumenta il costo dello stampo per la maggiore complessità del sistema di iniezione. Lo schema a canale freddo, a fronte di un tempo ciclo un po’ più lungo e della materozza da gestire, comporta un costo dello stampo inferiore
- materiale utilizzato per realizzare lo stampo: a seconda che sia realizzato con un determinato tipo di acciaio o in alluminio, il costo dello stampo varia sensibilmente. In fase di progettazione è bene selezionare il materiale più adatto in base alle caratteristiche del componente da stampare e ai volumi previsti, così da individuare il miglior compromesso tra durata, fattibilità e costo
- tipo e posizione degli estrattori
- tipo e posizione dei canali di raffreddamento
- tipologia e disposizione degli sfiati
- grado di finitura superficiale da ottenere: più il componente richiede texture particolari ed elaborate, maggiore è il costo finale dello stampo.
In uno scenario ottimale, progettista, stampista, stampatore e cliente lavorano in co-design, confrontando tutti questi aspetti e individuando le soluzioni adatte a realizzare lo stampo nel modo più efficiente possibile. Analisi come quella degli spessori termici aiutano a prevenire i difetti già sul progetto.
Stampi per lo stampaggio a iniezione: conclusioni
Come abbiamo visto in questo articolo, gli stampi sono attrezzature complesse e articolate. Serve una progettazione accurata per ottenere uno stampo che offra il giusto compromesso tra produttività e costi.
Bemar Plast progetta gli stampi internamente, dallo studio di fattibilità al progetto 3D, e li fa costruire da partner qualificati in Italia o in Cina, a scelta del cliente, secondo il proprio capitolato tecnico; su richiesta prepara una doppia offerta, Italia e Asia. Approvazione del progetto, collaudo e manutenzione restano in Bemar Plast, e lo stampo è sempre di proprietà del cliente. Il nostro lavoro principale è lo stampaggio a iniezione conto terzi, anche con stampi forniti dal cliente o trasferiti da un altro fornitore.
Domande frequenti
Che cos’è uno stampo per lo stampaggio a iniezione?
È l’attrezzatura che determina la forma del pezzo: due semistampi, montati sui piani della pressa, si chiudono e formano una o più cavità che vengono riempite dal polimero fuso. Dopo il raffreddamento lo stampo si apre e il sistema di estrazione espelle il pezzo.
Meglio uno stampo in acciaio o in alluminio?
L’acciaio è la scelta per la produzione di serie e per i polimeri caricati o aggressivi, perché resiste a usura e corrosione e mantiene le tolleranze per molti cicli. L’alluminio si lavora più rapidamente e costa meno, ma è indicato per prototipi e tirature limitate.
Che differenza c’è tra canale freddo e canale caldo?
Nel canale freddo il fuso raggiunge le cavità attraverso canali che solidificano a ogni ciclo e vengono estratti come materozza insieme al pezzo. Nel canale caldo i canali sono mantenuti in temperatura da resistenze: la materozza è in genere assente e il tempo ciclo si riduce, ma lo stampo costa di più.
Quanto costa uno stampo per iniezione?
Il costo non si può indicare senza il disegno del pezzo: dipende soprattutto da complessità della geometria, numero di cavità, sottosquadri, sistema di alimentazione, acciaio scelto e finitura superficiale. Per questo conviene valutare il progetto del pezzo e dello stampo insieme, prima di costruirlo.
Bemar Plast costruisce stampi?
Bemar Plast progetta gli stampi internamente e li fa costruire da partner qualificati in Italia o in Cina, a scelta del cliente, secondo il proprio capitolato tecnico; approvazione del progetto, collaudo e manutenzione restano in Bemar Plast. Lo stampo è sempre di proprietà del cliente. Il dettaglio è nella pagina progettazione stampi a iniezione.